En bref. Deux lots de câbles, deux fabricants, deux réceptions en usine conformes, et pourtant des incidents quelques mois après la pose : des claquages sur un câble moyenne tension, des départs de feu sur un câble aérien basse tension. Dans le premier cas, la cause était un clou ; dans le second, un réseau exploité au-delà de ce que le câble pouvait supporter par 45 °C à l’ombre. Aucun essai en usine n’aurait pu détecter l’un ou l’autre. Cet article suit un câble depuis la salle d’essais jusqu’au poteau, et montre à chaque étape ce qu’il faut vérifier.
Quatre jours en usine
La campagne d’essais avait duré quatre jours, dans une usine de câbles en Asie. Le maître d’ouvrage, son ingénieur-conseil et l’entrepreneur y avaient délégué leurs représentants. Dix références étaient concernées : câbles aériens préassemblés basse tension de plusieurs sections, câbles d’éclairage public, conducteurs nus en alliage d’aluminium, câbles cuivre de faible section, câble souterrain de forte section. Pour les références principales, cinq tourets avaient été tirés au sort ; pour les autres, un seul.
Tout s’était déroulé comme prévu. Examen visuel, contrôle des dimensions, épaisseur moyenne et minimale de l’isolant, nombre et diamètre des brins, résistance linéique des conducteurs à 20 °C, charge de rupture du neutre porteur, essai d’allongement à chaud de l’isolant réticulé, traction et allongement à la rupture, tenue diélectrique. Les valeurs relevées étaient dans les tolérances, souvent avec une marge confortable : une résistance mesurée autour de 0,43 Ω/km pour un maximum de 0,443 Ω/km, une épaisseur d’isolant entre 1,83 et 1,89 mm pour 1,80 mm spécifiés. Le procès-verbal concluait : matériel accepté pour expédition.
Moins d’un an plus tard, trois tronçons de ce câble avaient brûlé.
Sur un autre projet, un câble moyenne tension réticulé, lui aussi testé à 100 % en usine, a présenté des claquages après la pose. Même stupeur, même premier réflexe : le fabricant a mal travaillé. Dans les deux cas, ce n’était pas la bonne explication.
Ce qu’un essai en usine vérifie, et ce qu’il ne vérifie pas
Il faut d’abord rappeler ce que recouvre une réception en usine de câbles. Les normes de produit distinguent trois familles d’essais.
Les essais individuels (routine tests) sont réalisés sur chaque longueur fabriquée : résistance des conducteurs, essai de tension, et pour les câbles moyenne tension, mesure des décharges partielles. Sur le câble HTA de notre second cas, le fabricant avait appliqué à chaque touret une tension alternative de 3,5 U₀ pendant cinq minutes, puis vérifié l’absence de décharges partielles détectables à 1,73 U₀, conformément aux pratiques de la norme IEC 60502-2.
Les essais sur prélèvement (sample tests) sont réalisés sur une fraction de la production : dimensions, épaisseurs, essais mécaniques et thermiques des matériaux. C’est l’essentiel de ce que l’on contrôle en présence de l’acheteur.
Les essais de type sont réalisés une fois pour qualifier une conception. On n’en refait pas à chaque commande ; on vérifie que les certificats existent, qu’ils sont récents et qu’ils couvrent bien la construction livrée.
La réception en usine apporte donc une assurance solide sur la conformité de la fabrication. Elle ne dit rien de ce qui arrivera au câble ensuite : le chargement, la traversée, le port, la route, le stockage, le déroulage, la pose, la mise en charge. Et c’est précisément là que nos deux câbles ont été abîmés.
Premier cas : un clou dans la gaine
Les premiers signalements concernaient l’aspect du câble HTA : de petites boursouflures en surface de la gaine. L’enquête du fabricant les a expliquées sans difficulté. Lors de l’extrusion de la gaine extérieure, le ruban composite aluminium-polyéthylène qui assure l’étanchéité longitudinale est préchauffé pour adhérer ; une partie du film plastique avait fondu, s’était agglomérée et avait été entraînée dans la filière. Défaut d’aspect réel, mais situé entre le ruban et la gaine, sans atteinte aux écrans ni à l’isolant. Il n’expliquait pas les claquages.
Les claquages, eux, présentaient une forme rayonnante, ouverte vers l’extérieur. Or un défaut de fabrication interne, une aspérité sur le conducteur ou un défaut de l’écran semi-conducteur, produit typiquement une perforation en tête d’épingle qui progresse de l’intérieur vers l’extérieur. L’hypothèse d’une surcharge était également écartée au vu des courants mesurés.
L’explication est venue de l’entrepôt du chantier. Plusieurs tourets y étaient vrillés, leurs flasques déformés, les planches de l’habillage de protection désalignées. Sur l’un d’eux, un clou servant à fixer ces planches avait traversé la gaine et le ruban d’étanchéité au droit du flasque. Le câble, découpé, montrait l’isolant percé à cet endroit précis. Le défaut était mécanique, et il datait de la manutention.
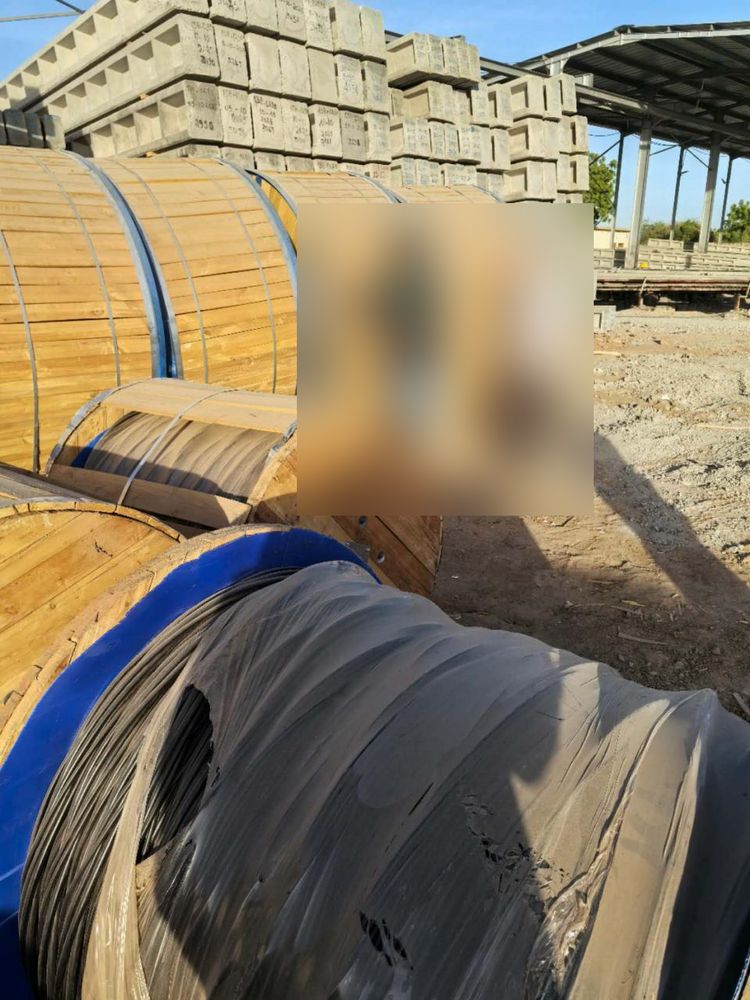 Figure 1. Tourets stockés sur le site : flasques et habillages déformés après les manutentions.
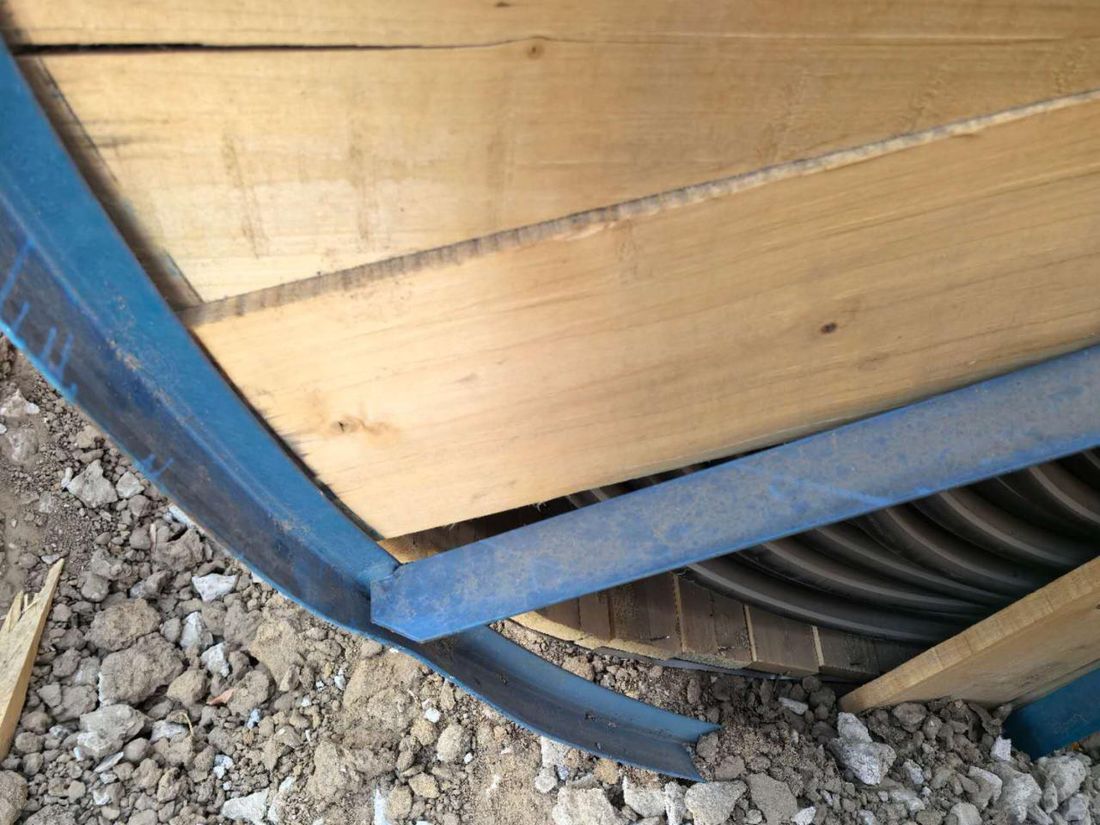 Figure 2. Touret à l’arrivée sur le site : planches de l’habillage déplacées, flasque déformé.
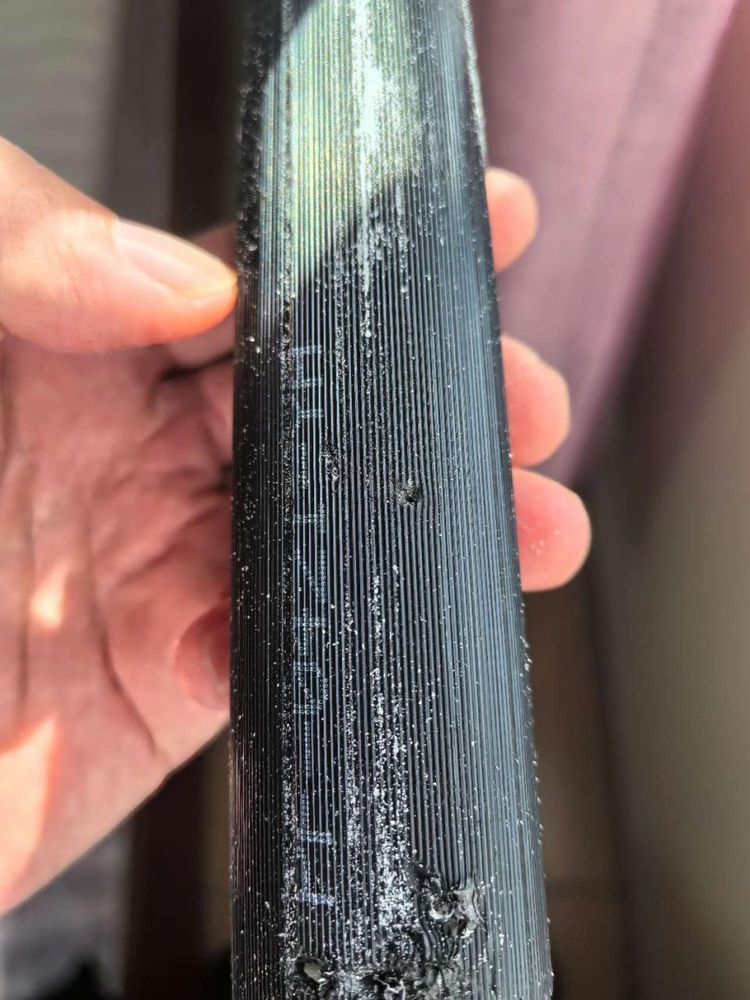 Figure 3. Gaine extérieure endommagée au contact de l’habillage.
Le fabricant a produit les photos de chargement en usine et au port, tourets intacts, calés et sanglés dans les conteneurs. La question de la responsabilité s’est alors déplacée vers le transport et la manutention, ce qui, sans constat contradictoire à l’arrivée, est extrêmement difficile à établir.
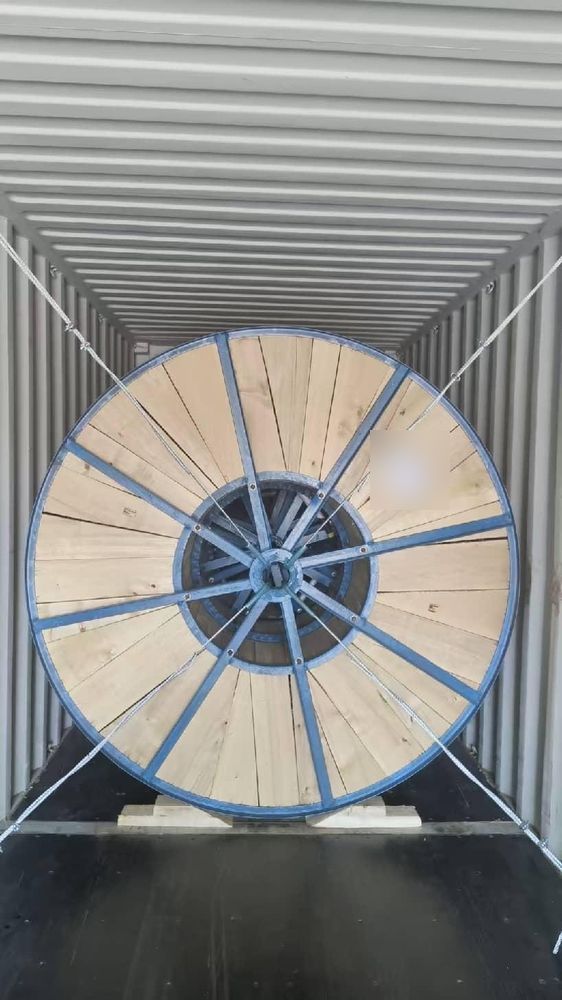 Figure 4. Touret chargé debout, calé et arrimé dans le conteneur au départ de l’usine.
Second cas : un câble poussé au-delà de ses limites
Le câble aérien basse tension a connu trois départs de feu sur des tronçons différents, quelques mois après la mise sous tension. L’analyse technique a passé en revue les causes habituelles d’échauffement d’un câble isolé : surcharge, déséquilibre entre phases, température ambiante, conditions de pose, mise à la terre et qualité intrinsèque du câble.
Le calcul était sans appel. Le courant admissible d’un câble préassemblé de 3 × 70 mm² est d’un peu plus de 200 A à 30 °C. À 45 ou 50 °C, valeurs courantes en été dans la région, il faut appliquer un facteur de correction d’environ 0,82 pour une isolation en polyéthylène réticulé, ce qui ramène la capacité vers 175 à 185 A. Le courant mesuré sur les départs concernés approchait 250 A. Le câble fonctionnait donc durablement au-delà de son courant admissible, avec une température d’âme susceptible de dépasser les 90 °C que supporte l’isolant en régime permanent. Le déséquilibre des charges entre phases, qui surcharge une phase et le neutre, et une coordination imparfaite des protections en amont complétaient le tableau.
Le câble était conforme. Le réseau, lui, était exploité hors du domaine pour lequel il avait été dimensionné. L’entrepreneur a malgré tout décidé de remplacer l’ensemble du câble concerné, à ses frais, par celui d’un autre fournisseur agréé. C’était un choix de prudence et de relation avec le client, pas une reconnaissance de défaut. Il n’aurait pas suffi à lui seul : sans correction de la charge et de l’équilibrage, le nouveau câble aurait connu le même sort.
Construire un protocole d’essais qui tient la route
Sur l’un de ces projets, le protocole d’essais avait été rédigé un mois avant la campagne et approuvé par toutes les parties. C’est un document court, une douzaine de pages, mais il fait gagner des journées entières en usine. Pour chaque famille de produits, il fixe la norme de référence, l’article précis de cette norme, la nature de l’essai, sa fréquence et le formulaire où le résultat sera consigné. On y lit, par exemple :
| Produit | Essais individuels (chaque longueur) | Essais sur prélèvement | Fréquence de prélèvement |
|---|---|---|---|
| Câble souterrain HTA à isolant réticulé | Résistance des âmes, décharges partielles, essai de tension (IEC 60502-2, art. 16) | Examen de l’âme, vérifications dimensionnelles, essai de tension, allongement à chaud (IEC 60502-2, art. 17) | 10 % des tourets |
| Câble souterrain BT | Résistance des âmes, essai de tension (IEC 60502-1, art. 15) | Examen de l’âme, dimensions, allongement à chaud des enveloppes réticulées (IEC 60502-1, art. 16) | 10 % des tourets |
| Câble aérien préassemblé BT | Selon NF C 33-209 | Âmes (constitution, dimensions, résistance linéique, pas de câblage), enveloppes (dimensions, caractéristiques mécaniques, allongement et rétraction à chaud), câble terminé (constitution, repérage, marquage, pas d’assemblage, étanchéité longitudinale, adhérence de la gaine du neutre, rigidité diélectrique) | Cinq échantillons par section |
| Conducteur nu en alliage d’aluminium | Selon EN 50182 | Conducteur (état de surface, diamètre, tenue des couches, rapport et sens de câblage, nombre de fils, masse linéique), fils (diamètre, traction, allongement, résistivité, enroulement), graisse de protection (masse, point de goutte) | 10 % des tourets |
Trois détails distinguent un bon protocole d’un document de forme. Il cite l’article de la norme et pas seulement la norme, ce qui coupe court aux discussions sur la méthode d’essai. Il fixe le taux de prélèvement et la règle de tirage des échantillons, choisis par l’acheteur. Et il joint les formulaires vierges de procès-verbal, avec la case du numéro de touret, celle de l’inspecteur et celle de la date. Le jour de la réception, chacun sait ce qu’il doit voir, mesurer et signer.
Ce même projet montre aussi la limite de l’exercice : le protocole ne contenait pas une ligne sur l’emballage, le chargement ou l’état des tourets. Il décrivait parfaitement le câble, et ignorait tout de son voyage. C’est ce que nous ajoutons désormais systématiquement, sous la forme d’une inspection avant expédition distincte.
Le parcours d’un câble, étape par étape
Ces deux histoires se retrouvent, sous des formes diverses, sur la plupart des projets de réseaux. Elles rappellent qu’un câble traverse au moins six étapes entre la sortie de l’extrudeuse et sa mise en charge, et que chacune a ses propres risques.
| Étape | Risques typiques | Ce qu’il faut vérifier |
|---|---|---|
| Fabrication et essais | Défaut de matériau, d’extrusion, d’épaisseur ; essais incomplets | Plan qualité et plan d’inspection du fabricant, essais individuels à 100 %, prélèvements tirés au sort, étalonnage des instruments, certificats d’essais de type |
| Conditionnement | Touret sous-dimensionné, habillage mal fixé, extrémités non obturées | Diamètre du fût compatible avec le rayon de courbure, flasques en bon état, habillage complet, clous et vis ne dépassant pas vers le câble, capuchons d’étanchéité, marquage du touret et sens de déroulage |
| Chargement et transport | Tourets couchés, mal calés, chocs, écrasement | Tourets chargés debout, calés et arrimés, photos datées au chargement, rapport d’inspection avant expédition |
| Arrivée et réception | Avaries de transport non constatées | Inspection contradictoire à la livraison, réserves écrites sur le bon de livraison, photos, déclaration à l’assureur dans les délais |
| Stockage | Tourets roulés dans le mauvais sens, posés à plat, au soleil, sur sol meuble | Stockage debout sur sol stable, cales, rotation dans le sens indiqué, extrémités obturées, inventaire par numéro de touret |
| Pose et mise en service | Rayon de courbure, traction excessive, frottements ; surcharge, déséquilibre | Contrôle visuel des premières spires, mesure d’isolement avant et après pose, respect des efforts de tirage, équilibrage des charges, réglage des protections |
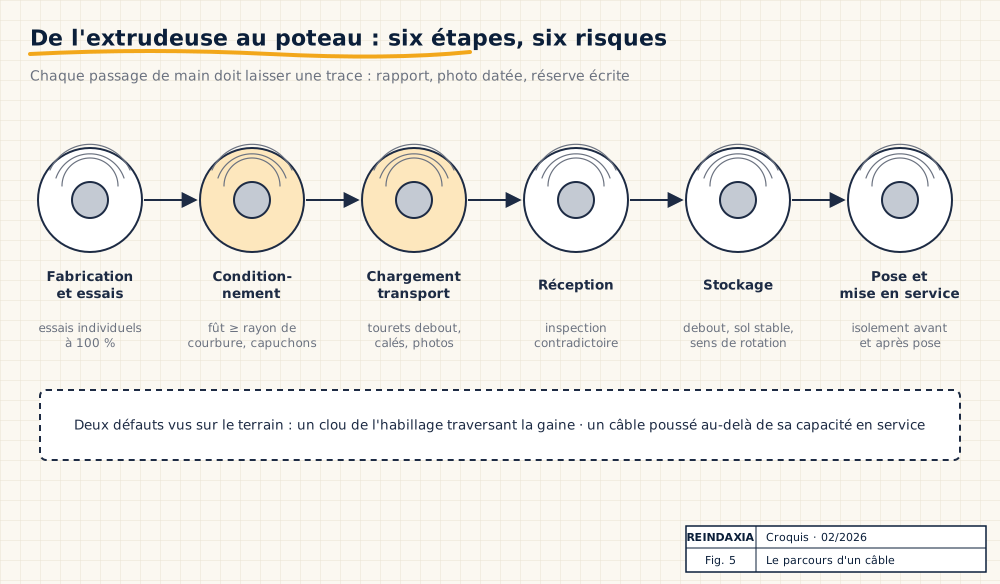 Figure 5. Les six étapes du parcours d’un câble, de l’extrudeuse à la mise en service, et ce qu’il faut vérifier à chacune.
Quelques règles que l’expérience impose
Une réception en usine se prépare. Le plan d’inspection du fabricant doit être approuvé avant les essais ; il précise pour chaque caractéristique la nature du contrôle, sa fréquence, le critère d’acceptation et l’enregistrement. Les échantillons sont choisis par l’acheteur, pas présentés par le fabricant. Les numéros des tourets prélevés figurent au procès-verbal.
L’emballage est un livrable. Un touret n’est pas un simple support : c’est la protection du câble pendant des semaines de transport et de stockage. Ses caractéristiques méritent une spécification, et son état une vérification lors de l’inspection avant expédition, au même titre que le câble lui-même.
La réception à l’arrivée n’est pas une formalité. C’est le seul moment où l’on peut établir contradictoirement dans quel état la marchandise a été livrée. Toute avarie doit être portée en réserve écrite, photographiée et déclarée sans délai au transporteur et à l’assureur. Selon l’Incoterm retenu, le transfert des risques a lieu au chargement à bord dans le port de départ (FOB, CFR, CIF) ou à destination (DAP, DDP) : savoir lequel s’applique, c’est savoir qui supporte une avarie de transport et qui doit l’assurer.
Un touret abîmé appelle une vérification avant la pose. Contrôle visuel complet des spires extérieures et de celles en contact avec les flasques, mesure de résistance d’isolement et, en cas de doute, coupe de la longueur exposée. Le fabricant de notre premier cas recommandait par précaution d’éliminer environ 150 mètres de spires extérieures sur les tourets endommagés : la mesure paraît coûteuse, elle l’est beaucoup moins qu’un claquage en service.
Un câble se choisit pour un réseau, pas pour un catalogue. Le courant admissible publié correspond à des conditions de référence. Température ambiante réelle, ensoleillement, regroupement, équilibrage des phases et réglage des protections doivent être intégrés dès les études, puis vérifiés lors de la mise en service et du suivi d’exploitation.
La traçabilité fait gagner les litiges. Numéro de touret, longueur, date de fabrication, procès-verbaux d’essai, photos de chargement, réserves à l’arrivée, emplacement de pose : quand un incident survient, ces informations permettent de reconstituer l’histoire d’un câble en quelques heures. Sans elles, chacun défend sa version.
Pour conclure
Dans aucun de ces deux cas la réception en usine n’a failli. Elle a vérifié ce qu’elle pouvait vérifier. Ce qui a manqué, c’est la continuité du contrôle entre la salle d’essais et la mise en charge : un habillage de touret, une inspection à l’arrivée, une vérification avant pose, une étude de charge. L’assurance qualité d’un approvisionnement ne s’arrête pas à la signature du procès-verbal d’usine. Elle s’arrête quand le câble est posé, raccordé et exploité dans les conditions pour lesquelles il a été conçu.
Références
- IEC 60502-2, Câbles d’énergie à isolant extrudé et leurs accessoires pour des tensions assignées de 1 kV à 30 kV — Partie 2 : câbles de tensions assignées de 6 kV à 30 kV.
- NF C 33-209, Câbles isolés assemblés en faisceau pour réseaux aériens de distribution basse tension.
- IEC 60228, Âmes des câbles isolés.
- IEC 60502-1, Câbles d’énergie à isolant extrudé et leurs accessoires pour des tensions assignées de 1 kV à 30 kV — Partie 1 : câbles de tensions assignées de 1 kV et 3 kV.
- EN 50182, Conducteurs pour lignes aériennes — Conducteurs à fils ronds câblés en couches concentriques.
- Série IEC 60811, Câbles électriques et à fibres optiques — Méthodes d’essai pour les matériaux non métalliques (allongement à chaud, propriétés mécaniques).
- IEC 60287, Câbles électriques — Calcul du courant admissible.
- IEC 60364-5-52 et NF C 15-100, choix et mise en œuvre des canalisations, facteurs de correction de température.
- ICC, Incoterms 2020.
Reindaxia témoigne les essais de réception en usine pour le compte des acheteurs, rédige les plans d’inspection avant expédition et organise la réception des matériels à l’arrivée sur chantier. Parlons de vos approvisionnements.