Un procès-verbal de réception résume en une page des centaines de contrôles. Sa valeur dépend de ce qui a réellement été mesuré, avec quel instrument et contre quel critère. Les photos qui suivent viennent de nos missions de réception en usine et de supervision de chantier, sur des skids de procédé et de comptage, des câbles, des tableaux et des structures. Chacune correspond à une question et à une décision. Toutes ont été anonymisées.
Une boule de papier aluminium sous une platine
La photo n’a rien de spectaculaire. Une platine de pied de structure, galvanisée, posée sur son massif. Un tirant d’ancrage rouillé passe dans un trou nettement plus large que lui. Dans la réservation prévue pour le mortier de calage, on distingue une boule de papier aluminium et un chiffon.
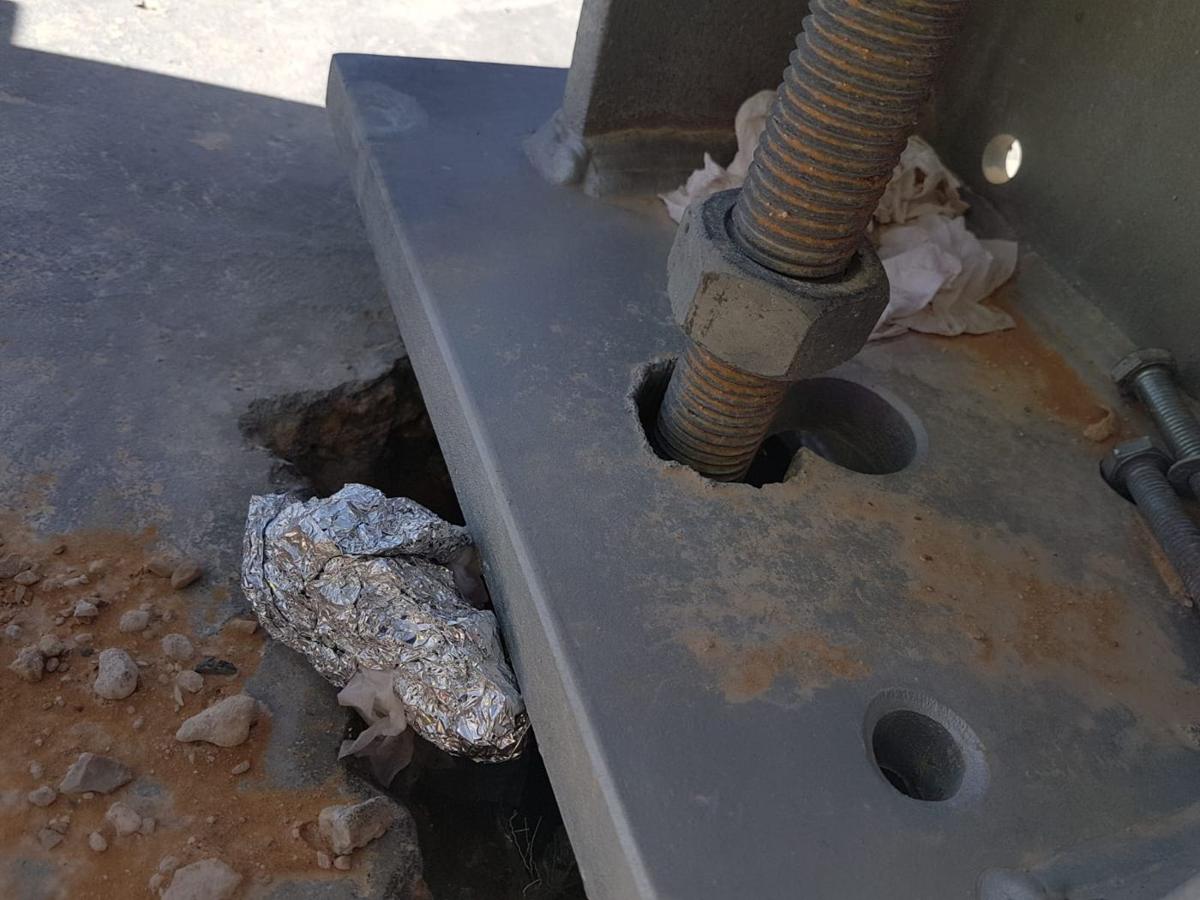 Platine posée, réservation non nettoyée, tirant corrodé avant serrage définitif. Rien de ce qui est visible ici ne figure dans un procès-verbal de montage s’il n’y a pas de point d’arrêt avant calage.
Le papier aluminium avait servi à protéger le filetage pendant le bétonnage, puis personne ne l’avait retiré. Si le mortier avait été coulé ce jour-là, la platine aurait reposé sur un vide partiel, sur un chiffon et sur des cales, au lieu de reposer sur un lit de mortier continu. La structure aurait tenu, probablement. Les vibrations, la corrosion sous la platine et le desserrage auraient fait le reste en quelques années.
Le problème a été évité par trois choses simples : un point d’arrêt dans le plan d’inspection, quelqu’un sur place ce jour-là, et un coup d’œil sous la platine avant de signer. La suite de cet article reprend ce principe, du fabricant de câbles jusqu’au chantier.
À l’usine de câbles : assister aux essais
Une réception de câbles en usine suppose d’assister aux essais qui comptent et de comprendre ce qu’ils démontrent. Les certificats seuls ne suffisent pas.
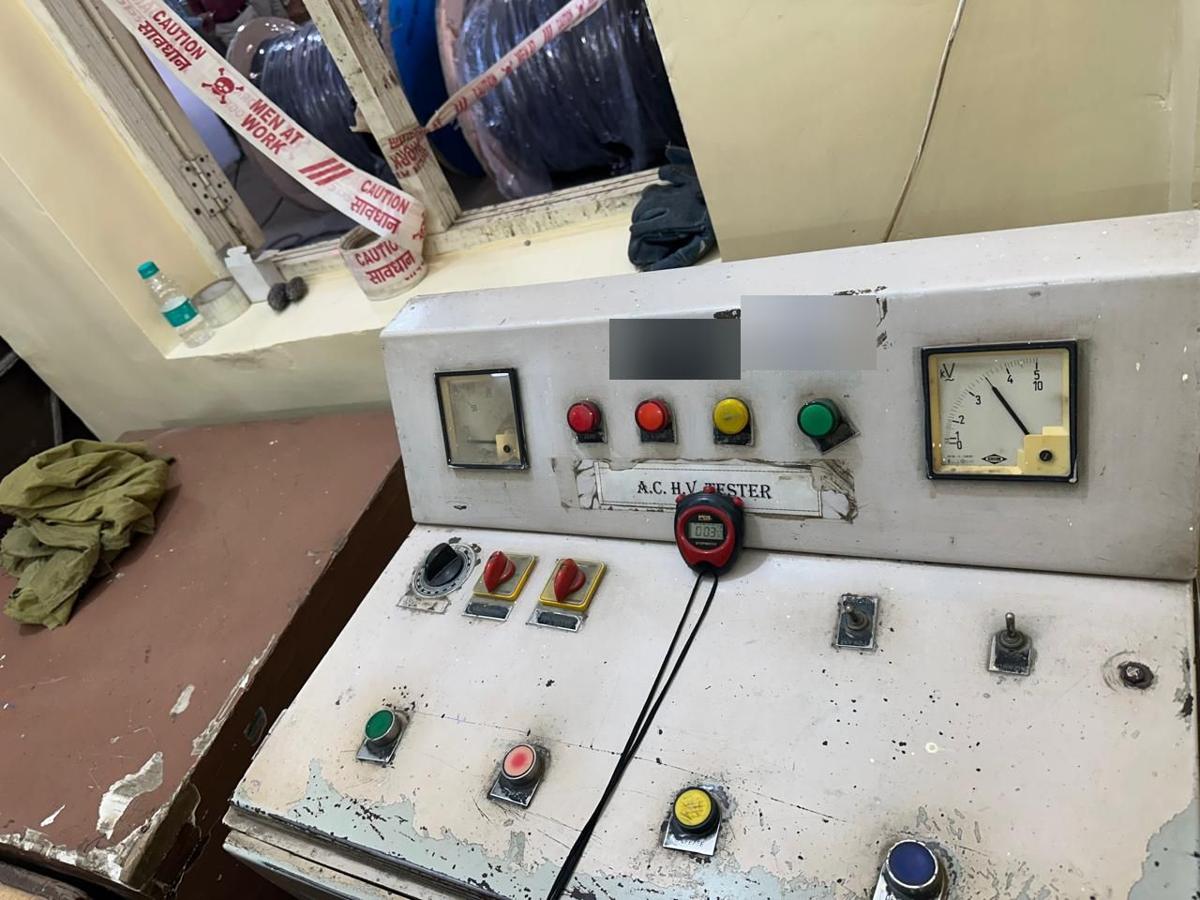 Essai de tension alternative sur touret, zone balisée. Pour un câble basse tension 0,6/1 kV, l’essai individuel prévu par l’IEC 60502-1 est de 3,5 kV pendant cinq minutes.
L’essai de tension est un essai individuel : chaque longueur y passe. On vérifie la valeur affichée, la durée chronométrée, l’étalonnage du voltmètre et la zone d’exclusion. On vérifie aussi que le touret essayé est bien celui de la commande, ce qui suppose de relever son numéro avant l’essai, pas après.
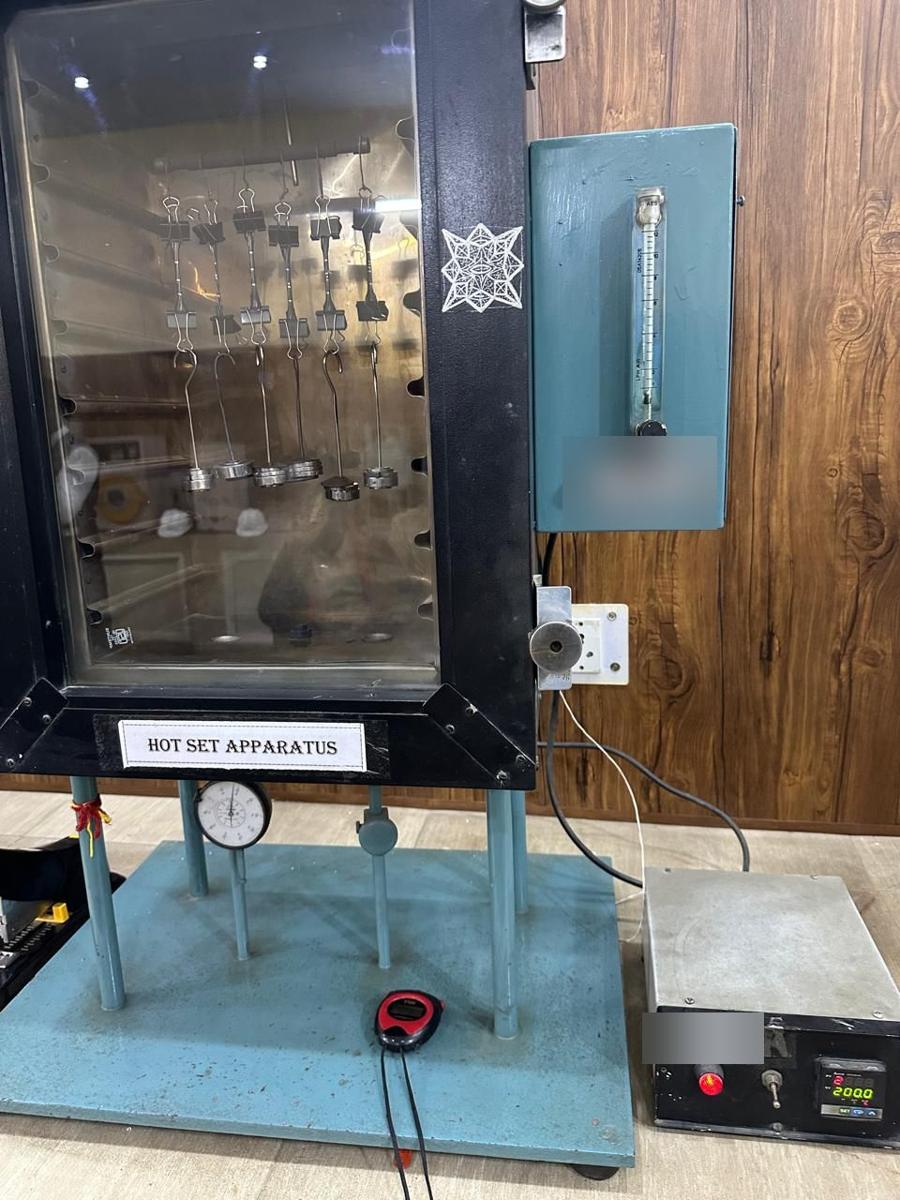 Essai d’allongement à chaud (hot set) selon l’IEC 60811-507 : pour un isolant en polyéthylène réticulé, 15 minutes à 200 °C sous 20 N/cm², avec un allongement sous charge limité à 175 % et un allongement rémanent limité à 15 %.
L’allongement à chaud est l’essai qui dit si la réticulation de l’isolant est complète. Un défaut de réticulation ne se voit pas à l’œil et ne fait pas échouer l’essai de tension ; il se révèle des années plus tard par un isolant qui flue dans un point chaud. C’est le type d’essai sur prélèvement que l’acheteur a intérêt à témoigner.
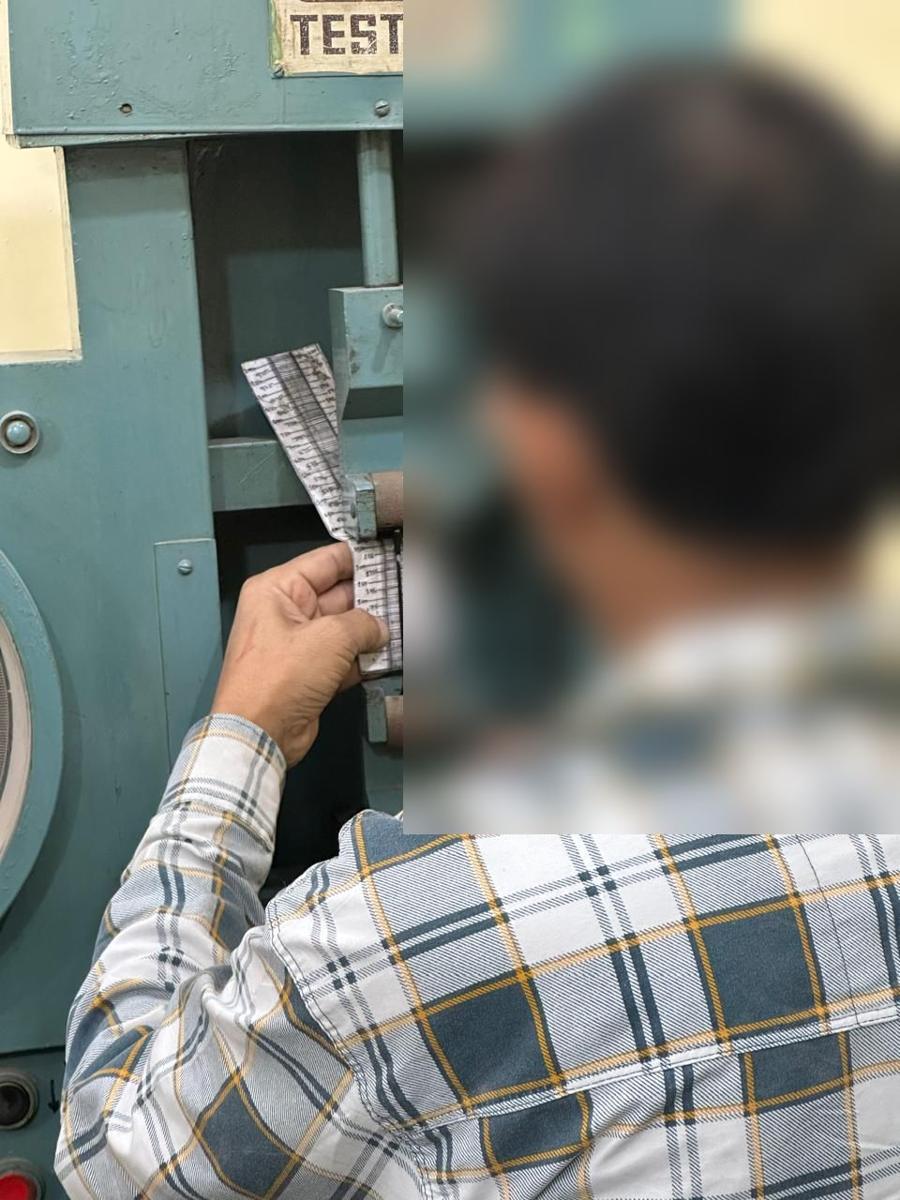 Essai de traction sur éprouvette d’isolant (IEC 60811-501). Pour le polyéthylène réticulé, l’IEC 60502-1 demande au moins 12,5 N/mm² de résistance et 200 % d’allongement à la rupture.
Pour les essais mécaniques, deux points font souvent la différence : le prélèvement est-il fait devant nous, sur un touret de la commande, et les dimensions de l’éprouvette sont-elles mesurées avant l’essai ? Sans cette mesure, la résistance est calculée sur une section estimée.
Nous avons détaillé ailleurs ce que la réception en usine ne garantit pas pour un câble : transport, stockage, déroulage et pose. Les essais ci-dessus n’en restent pas moins la seule occasion de vérifier la matière elle-même.
Sur le skid, en atelier : des mesures chiffrées
Un skid de procédé ou de comptage concentre sur quelques mètres carrés de la tuyauterie, des appareils à pression, des machines tournantes, de l’instrumentation, de l’électricité et souvent du matériel pour atmosphères explosives. La réception en atelier est le dernier moment où tout est accessible.
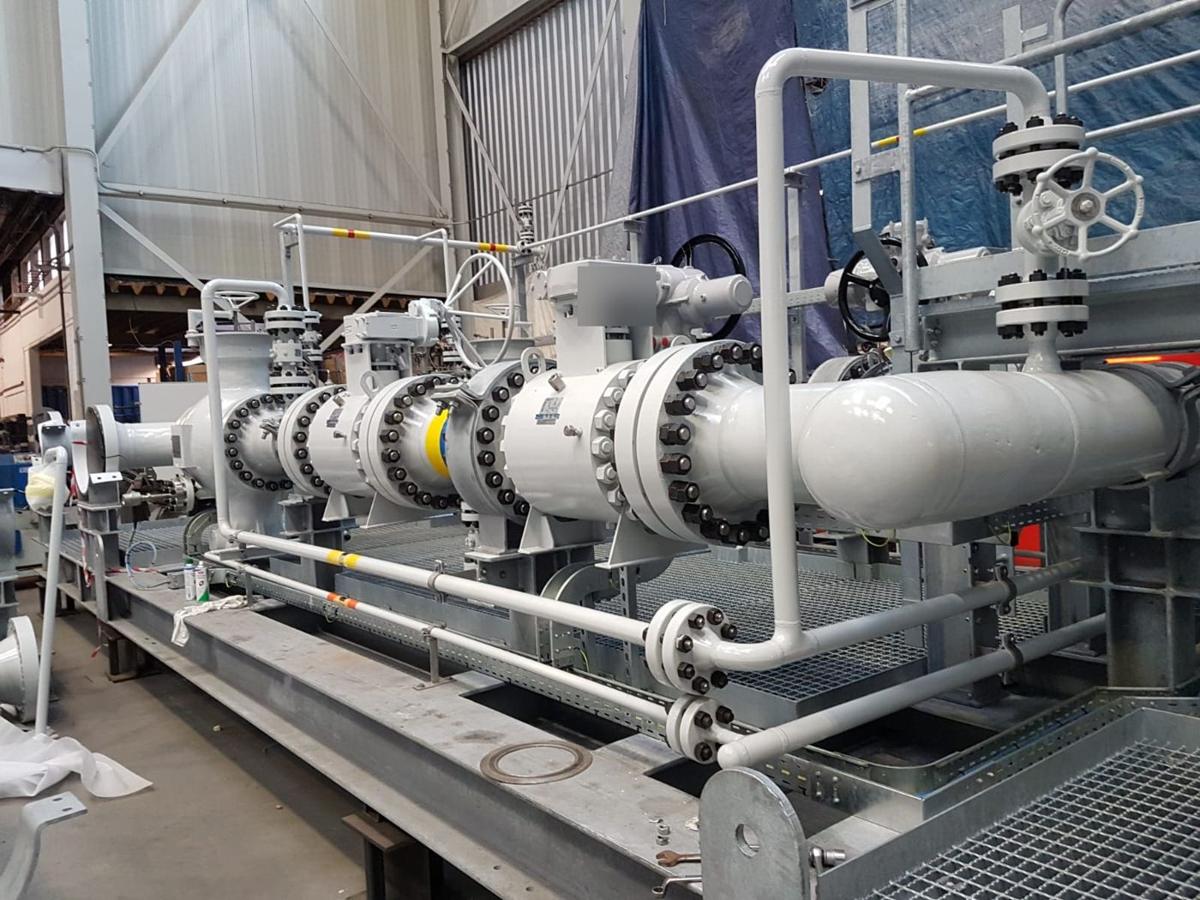 Skid de vannes de gros diamètre en fin d’assemblage. Avant la réception, on dispose des certificats de serrage des brides, des rapports d’épreuve et de la liste des réserves de l’atelier.
Revêtement et calorifuge
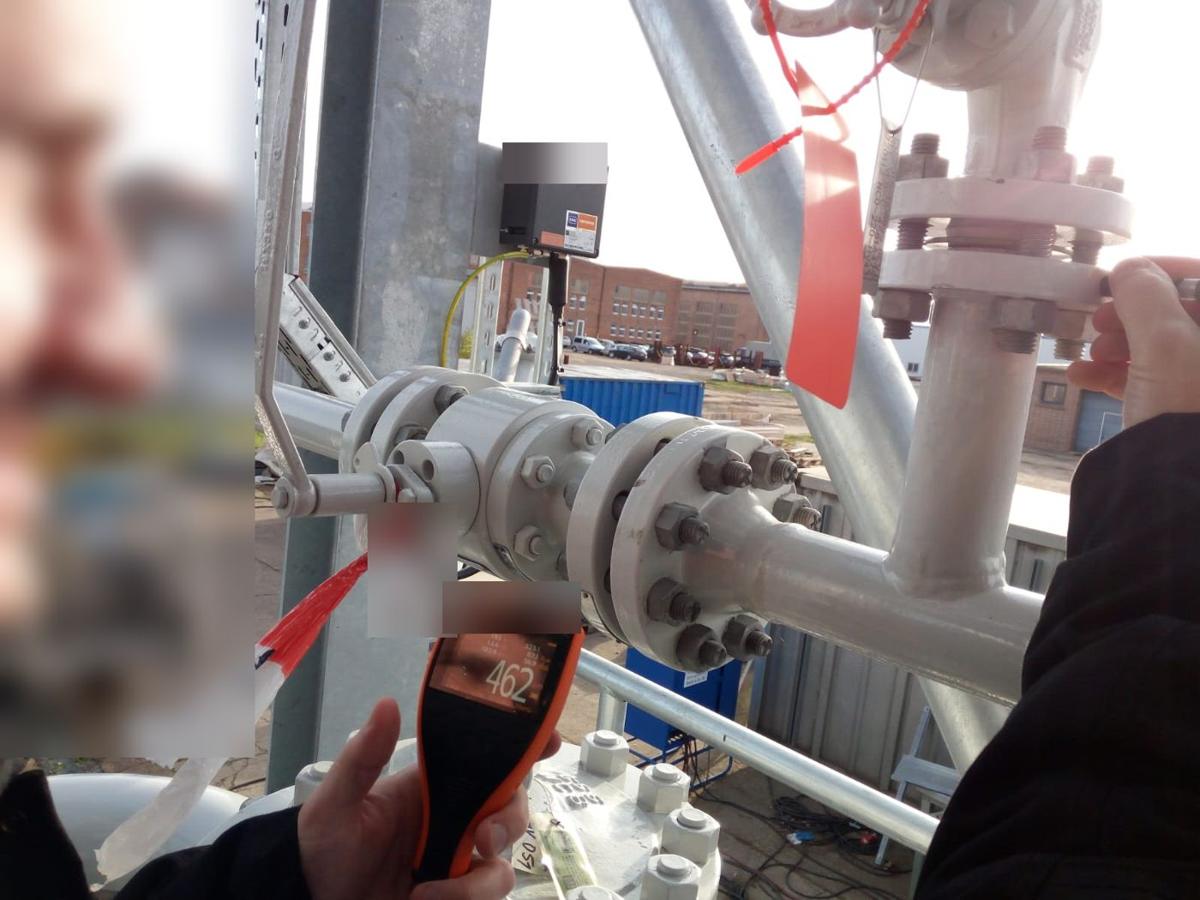 Mesure d’épaisseur de film sec : 462 µm à cet endroit. Le chiffre ne veut rien dire tant qu’on ne connaît pas l’épaisseur nominale du système et le maximum admis.
Une mesure isolée d’épaisseur de peinture ne permet ni d’accepter ni de refuser. L’ISO 19840 définit l’échantillonnage et la règle usuelle : la moyenne au moins égale à l’épaisseur nominale, aucune valeur sous 80 % de celle-ci, au plus 20 % des mesures entre 80 et 100 %. L’excès compte aussi : l’ISO 12944-5 recommande de ne pas dépasser trois fois l’épaisseur nominale, sauf indication du fabricant de peinture. Au-delà, le risque est la fissuration et la perte d’adhérence, typiquement sur les arêtes et autour des brides.
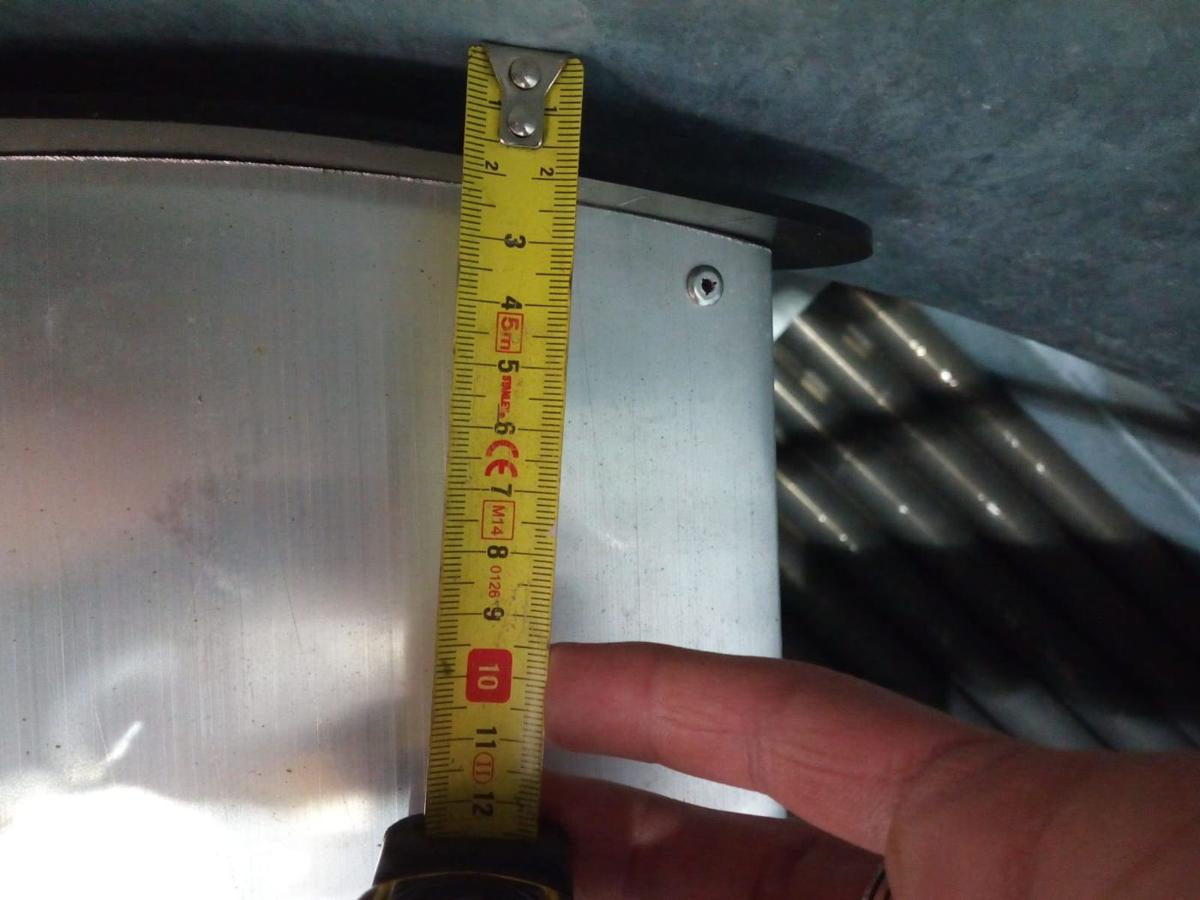 Recouvrement d’une tôle de protection de calorifuge, mesuré au mètre ruban.
Pour le calorifuge, la spécification fixe un recouvrement minimal des tôles, souvent de l’ordre de 50 mm, et surtout son sens : la tôle supérieure doit recouvrir la tôle inférieure, pour que l’eau s’écoule vers l’extérieur. Un recouvrement suffisant mais posé à l’envers conduit l’eau de pluie sous l’isolant, là où commence la corrosion sous calorifuge.
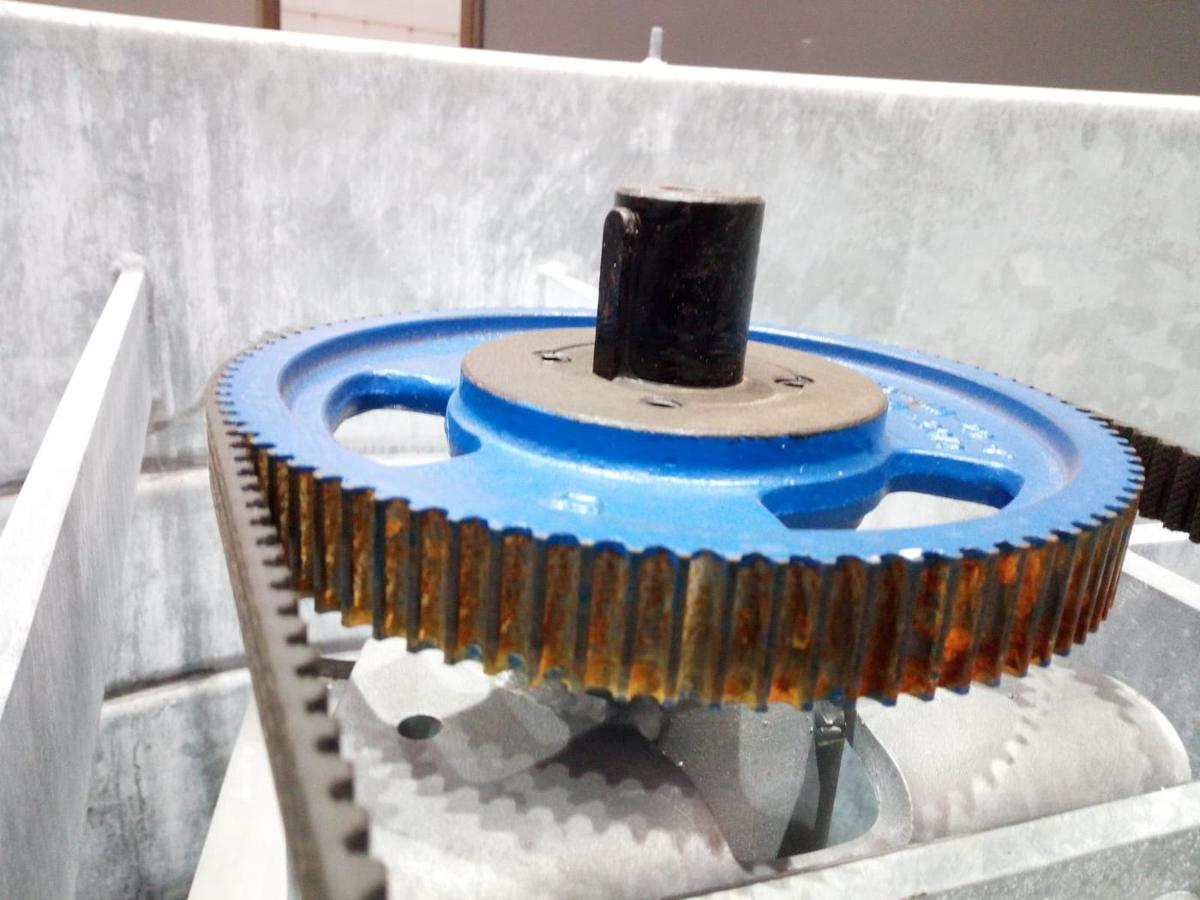 Poulie crantée en acier non protégé, déjà corrodée sur les dents, dans un ensemble galvanisé destiné à l’extérieur.
Cette poulie est un exemple classique d’incohérence de matériaux : un ensemble galvanisé pour résister à l’extérieur, et une pièce de transmission peinte sur sa seule face visible, nue sur les dents. Avant même la mise en service, la corrosion est là. La réserve porte sur la pièce. La revue de conception doit ensuite chercher quelles autres pièces d’achat n’ont pas suivi la spécification de protection.
Tuyauterie et machines tournantes
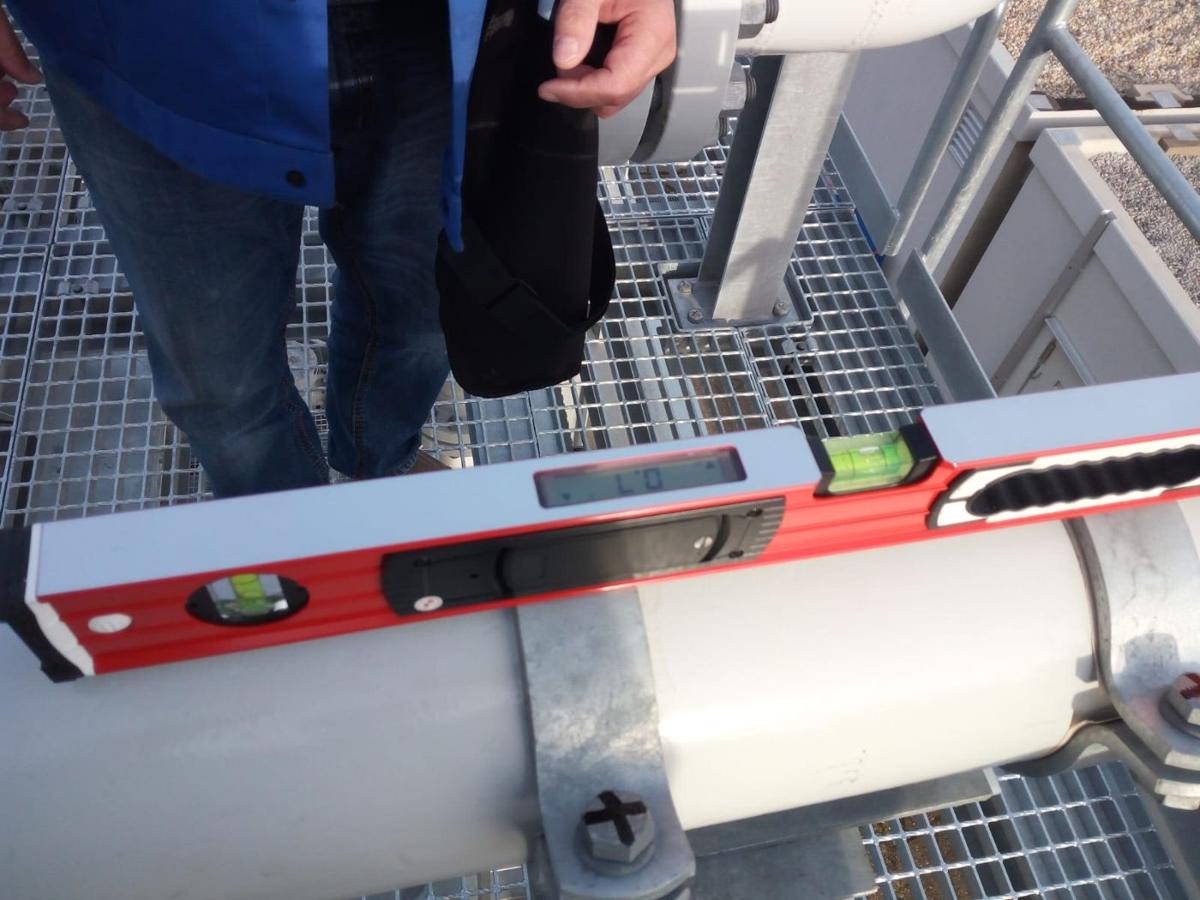 Contrôle de pente d’une ligne au niveau électronique : 1,0°, soit environ 1,7 %.
Les lignes de purge, de drainage et certaines lignes de procédé ont une pente imposée. Elle se mesure, ligne par ligne, et se compare au minimum des plans. Une ligne posée à plat ou en contre-pente ne se vide pas, retient de l’eau, gèle ou se corrode.
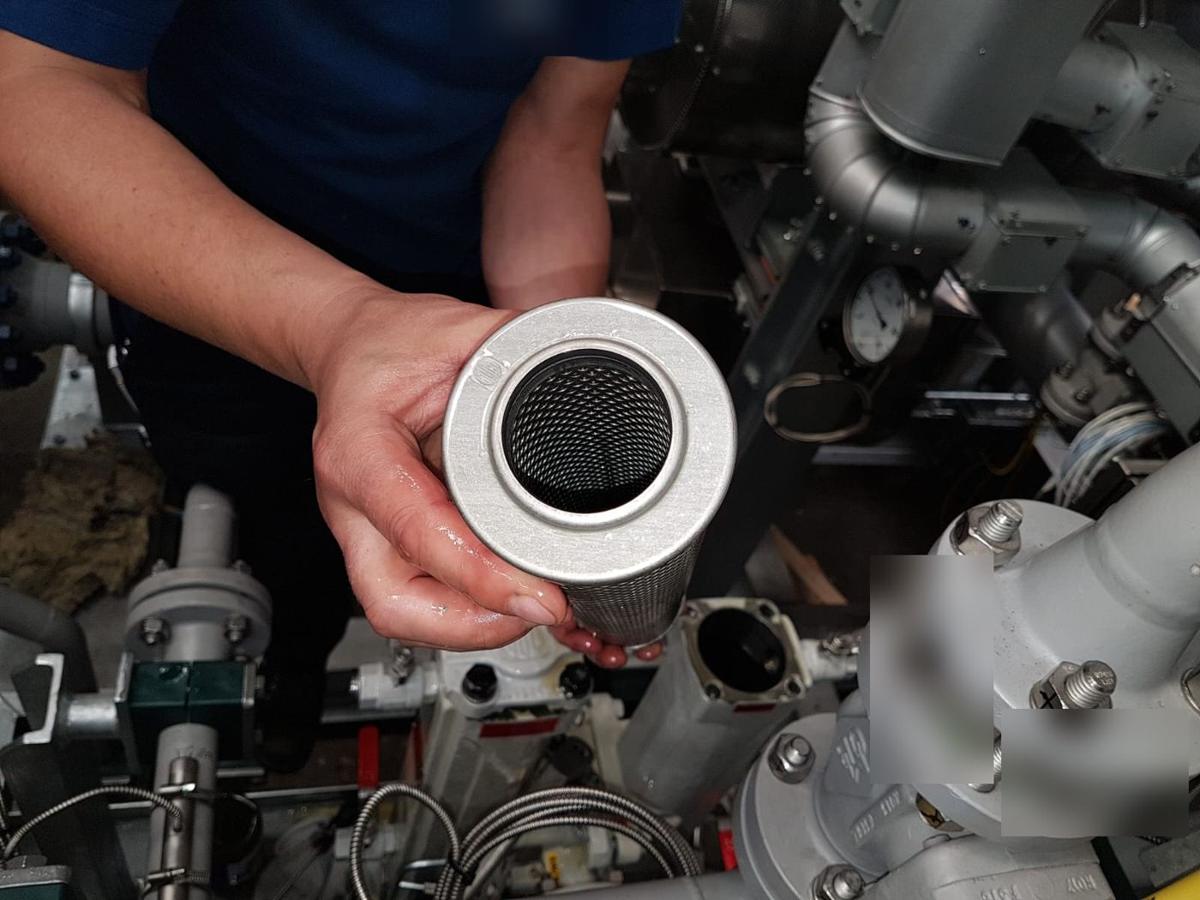 Élément filtrant démonté et présenté après la séquence de rinçage.
Après un rinçage, l’état du filtre provisoire ou de l’élément filtrant est la preuve la plus directe de la propreté du circuit. Le critère doit être écrit dans la procédure de rinçage (aspect, quantité de particules, ou classe de propreté pour les circuits d’huile), et le filtre doit être démonté devant le témoin, sinon rien ne prouve qu’il sort de ce circuit.
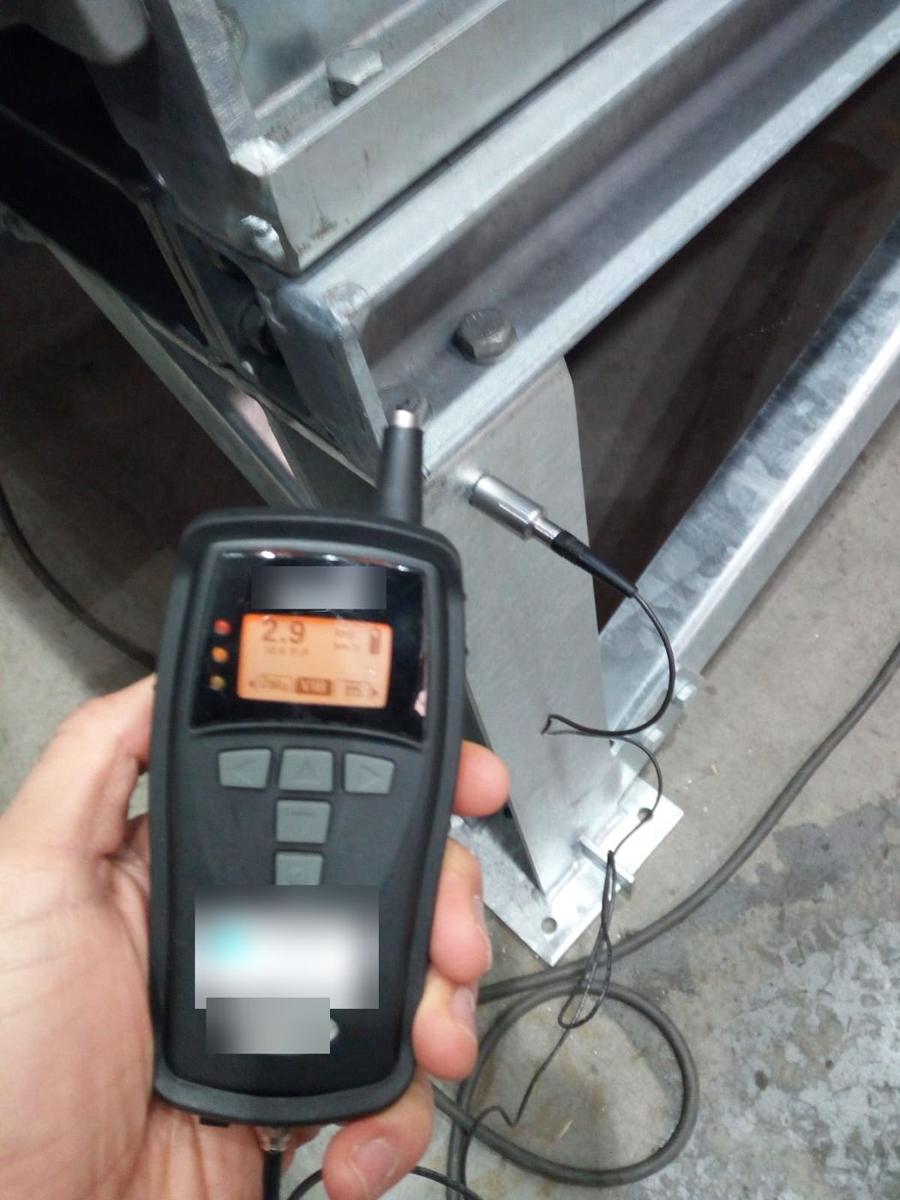 Mesure de vibration globale : 2,9 mm/s efficaces, avec un appareil portant son étiquette d’étalonnage.
Une valeur de vibration se lit avec quatre informations : le point et la direction de mesure (palier, et non châssis), la classe de la machine, son support (rigide ou souple) et le critère contractuel. Selon l’ISO 20816-3, pour une machine de puissance moyenne sur support rigide, la frontière entre la zone B (fonctionnement prolongé acceptable) et la zone C (fonctionnement prolongé non souhaitable) se situe vers 2,8 mm/s. Les spécifications de pompes de procédé fixent souvent un seuil voisin. Une mesure à 2,9 mm/s déclenche donc une vérification du point de mesure, de l’alignement et du support avant toute conclusion.
Électricité, instrumentation et matériel Ex
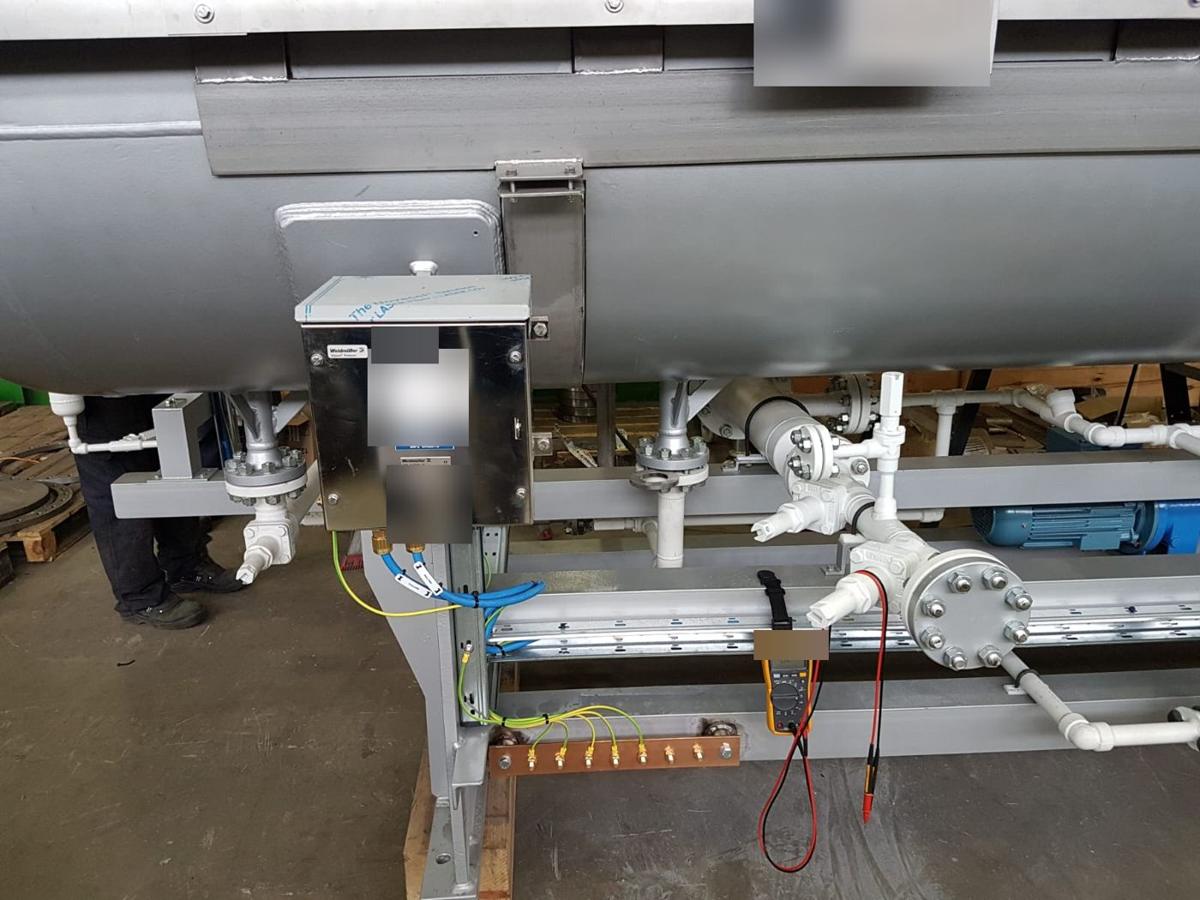 Contrôle de continuité de la liaison équipotentielle au multimètre, entre une boîte de jonction et la barre de terre du skid.
La continuité de terre se mesure élément par élément : châssis, appareils, boîtes de jonction, chemins de câbles, jusqu’à la barre de terre. La valeur attendue est faible, de l’ordre de l’ohm au plus selon les spécifications courantes. Sur un skid installé en zone classée, ces liaisons participent aussi à la maîtrise de l’électricité statique.
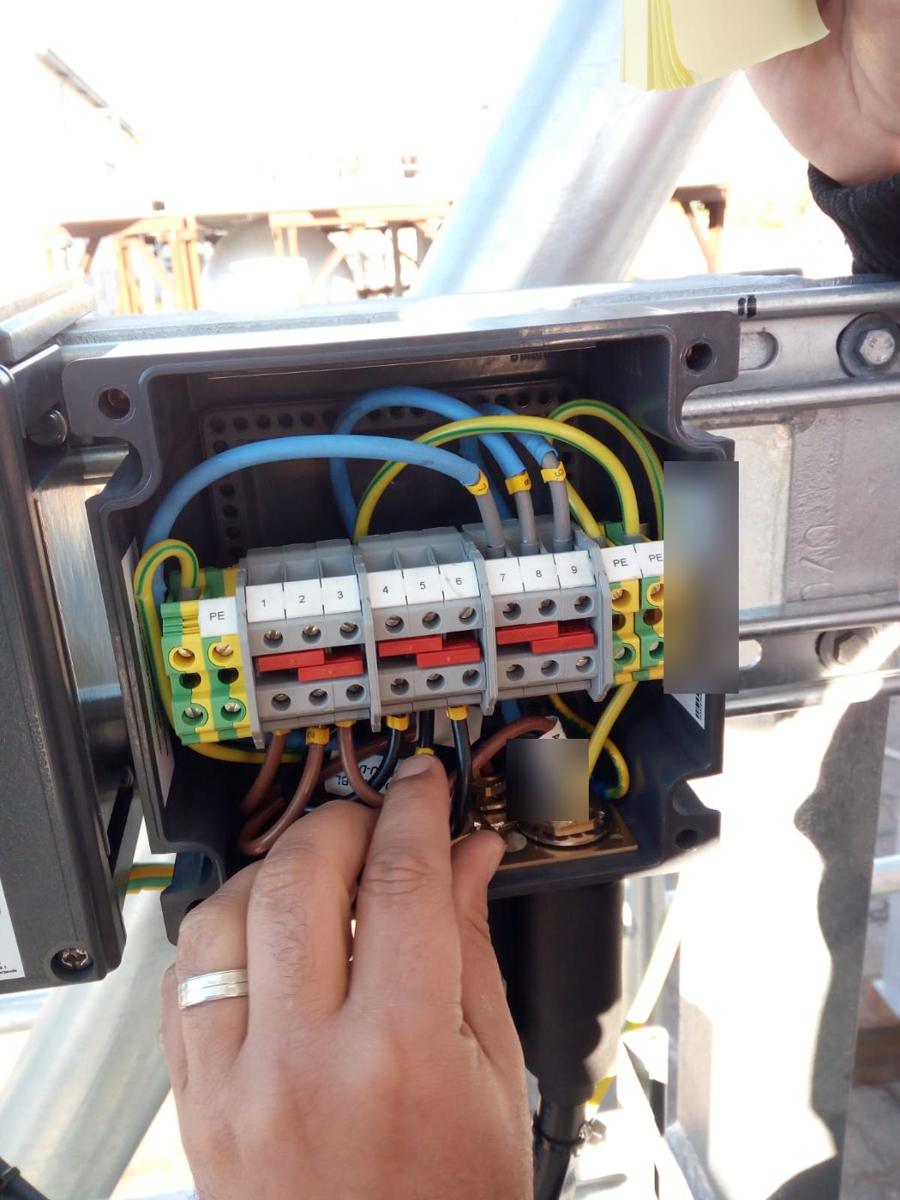 Contrôle des raccordements dans une boîte de jonction Ex : bornes, conducteurs de protection, presse-étoupes.
Dans une boîte de jonction pour atmosphère explosive, l’inspection initiale détaillée, qui relève de l’IEC 60079-14 avant mise en service, porte sur des points simples et souvent négligés : un conducteur par borne sauf si la borne est certifiée pour deux, aucun brin libre, presse-étoupes adaptés au câble et au mode de protection, entrées inutilisées obturées par des bouchons certifiés, couvercle et joint en état.
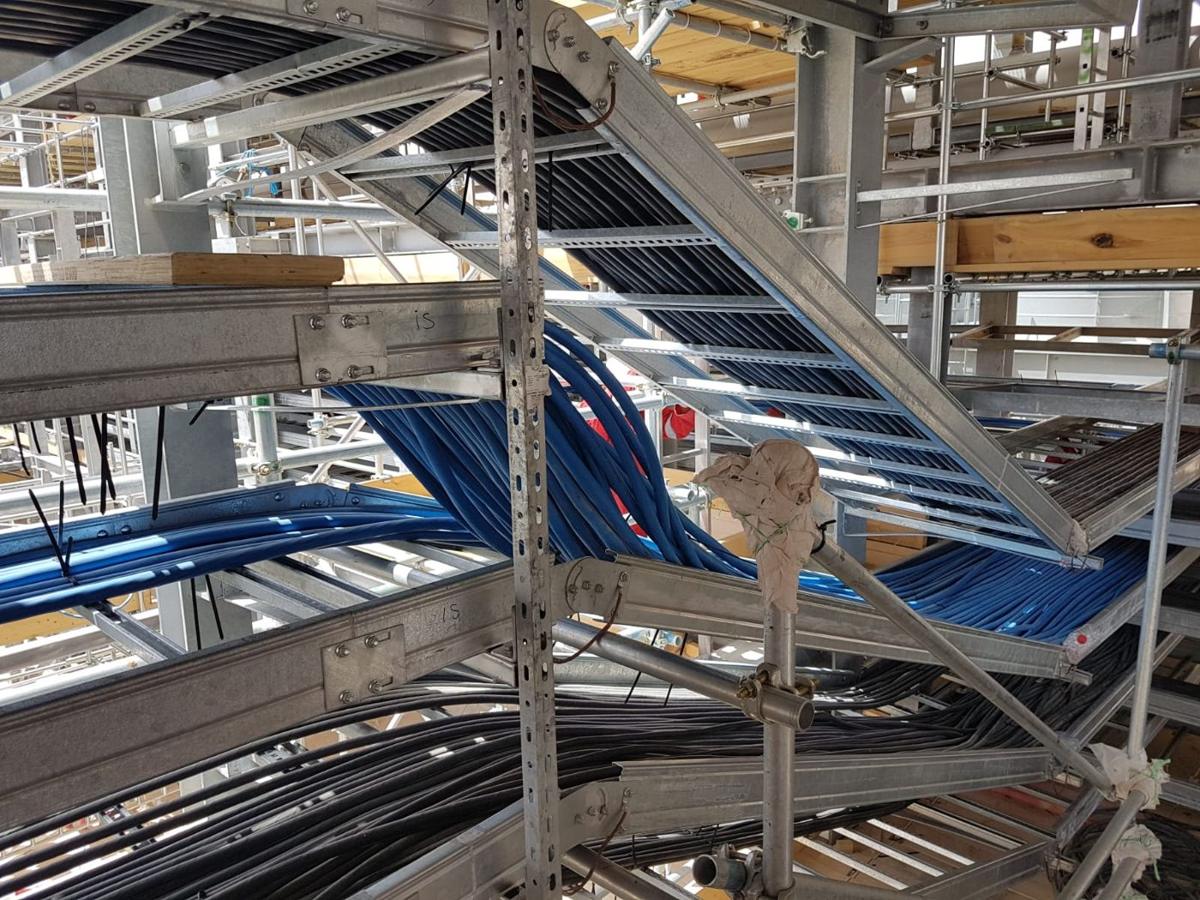 Chemins de câbles repérés « IS » réservés aux câbles de sécurité intrinsèque, de couleur bleu clair, séparés des câbles de puissance.
Les circuits de sécurité intrinsèque imposent une séparation avec les autres circuits, que l’IEC 60079-14 permet d’obtenir notamment par des chemins de câbles distincts. Le contrôle porte sur la séparation réelle sur tout le parcours, y compris aux croisements et aux entrées d’armoires, là où elle se perd le plus souvent.
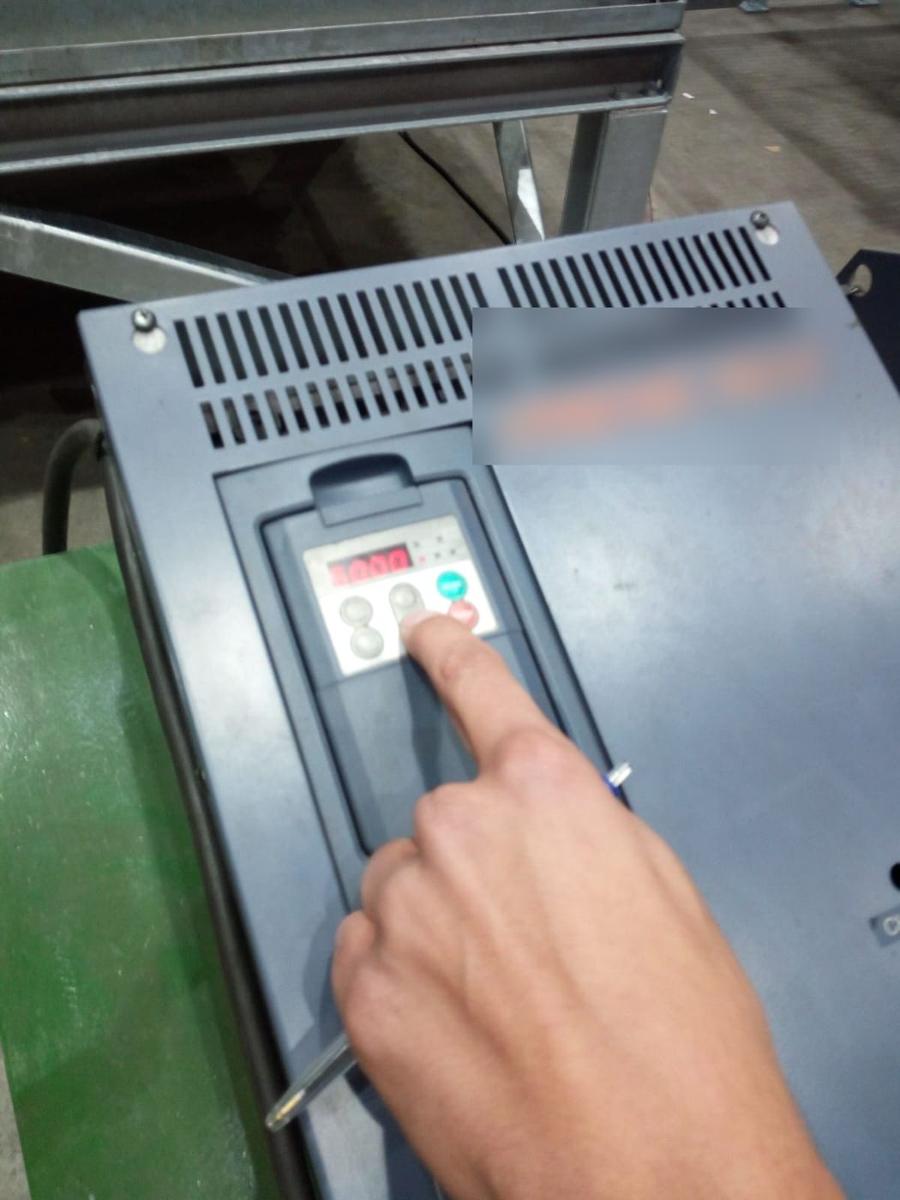 Essai fonctionnel d’un variateur de vitesse : paramètres, démarrage, arrêt, défauts.
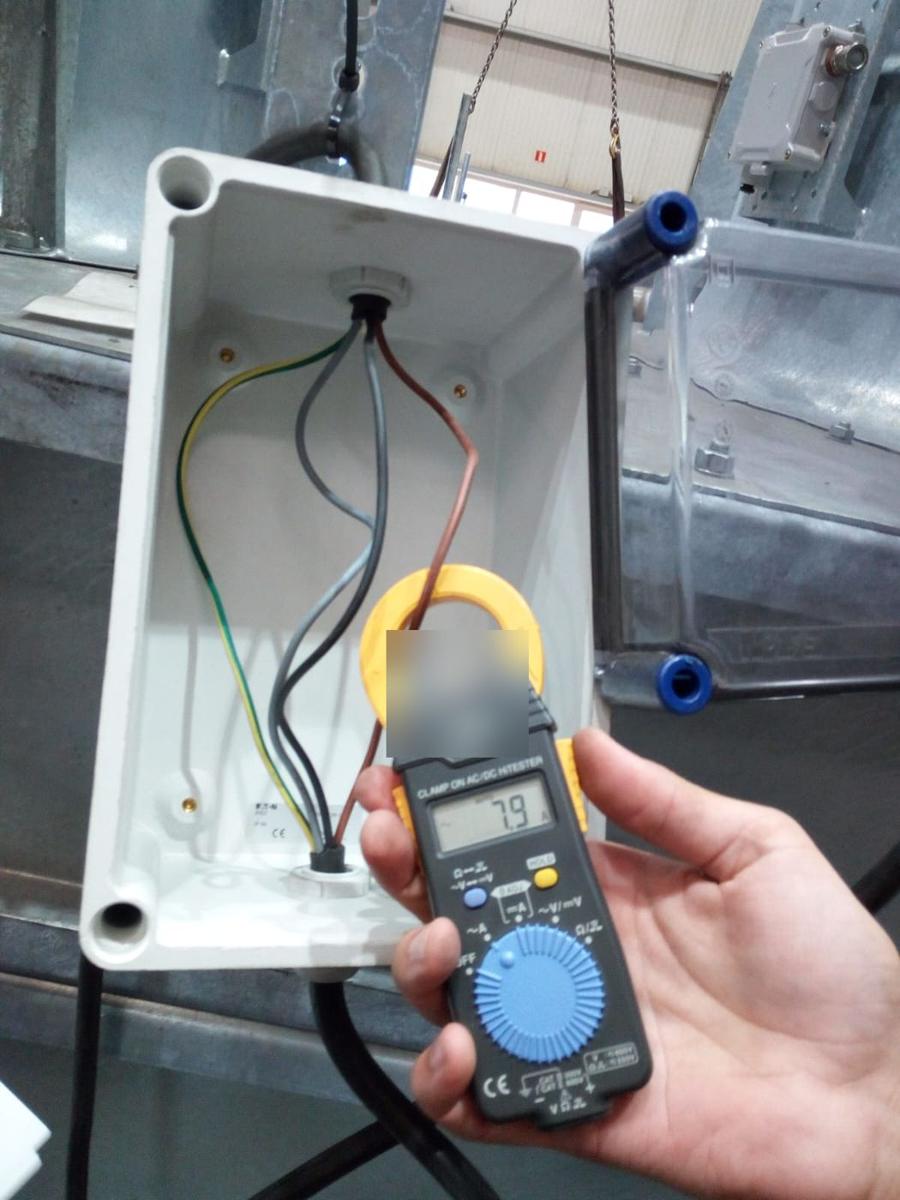 Mesure du courant absorbé à la pince : 7,9 A sur la phase contrôlée, à comparer à la plaque signalétique et aux deux autres phases.
Pour les entraînements, on vérifie le jeu de paramètres chargé contre le jeu approuvé, le sens de rotation, les arrêts d’urgence et les défauts simulés. La mesure de courant sur chaque phase sert à détecter un déséquilibre ou une surcharge que l’affichage du variateur peut masquer.
Tableaux électriques : le fichier de réglage fait partie de la livraison
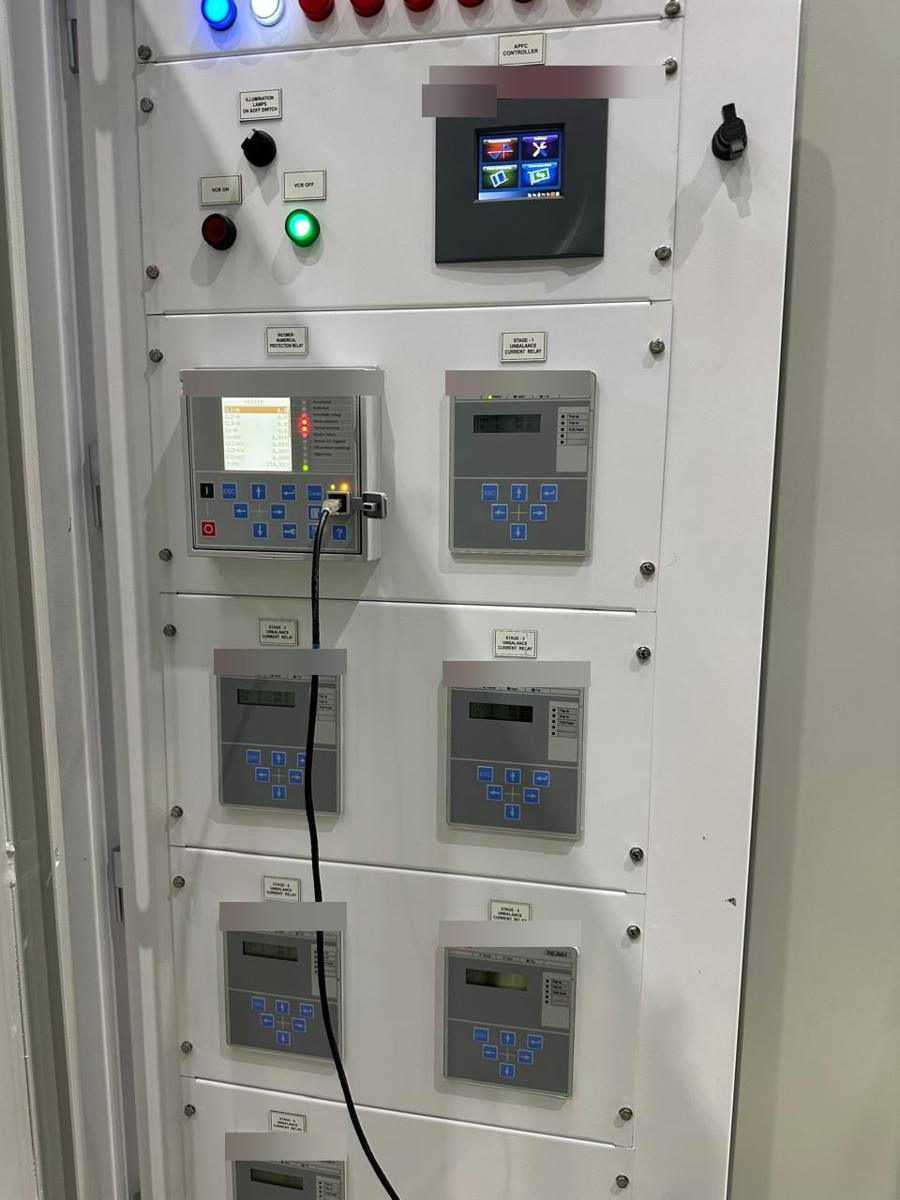 Relais de protection numériques d’une batterie de condensateurs, raccordés au poste de paramétrage pendant les essais.
Un relais de protection numérique se livre avec un fichier de réglage. L’essai consiste à vérifier par injection secondaire que chaque fonction déclenche aux valeurs de l’étude de sélectivité, conformément aux méthodes de la série IEC 60255, puis à sauvegarder le fichier « tel que laissé ». Deux écarts reviennent souvent : un fichier d’usine différent de celui approuvé par l’ingénierie, et des réglages modifiés pendant les essais sans être reportés dans le dossier. Dans les deux cas, le dossier ne décrit plus les réglages réellement chargés dans les relais.
Épreuves et comptage : la preuve est dans l’enregistrement
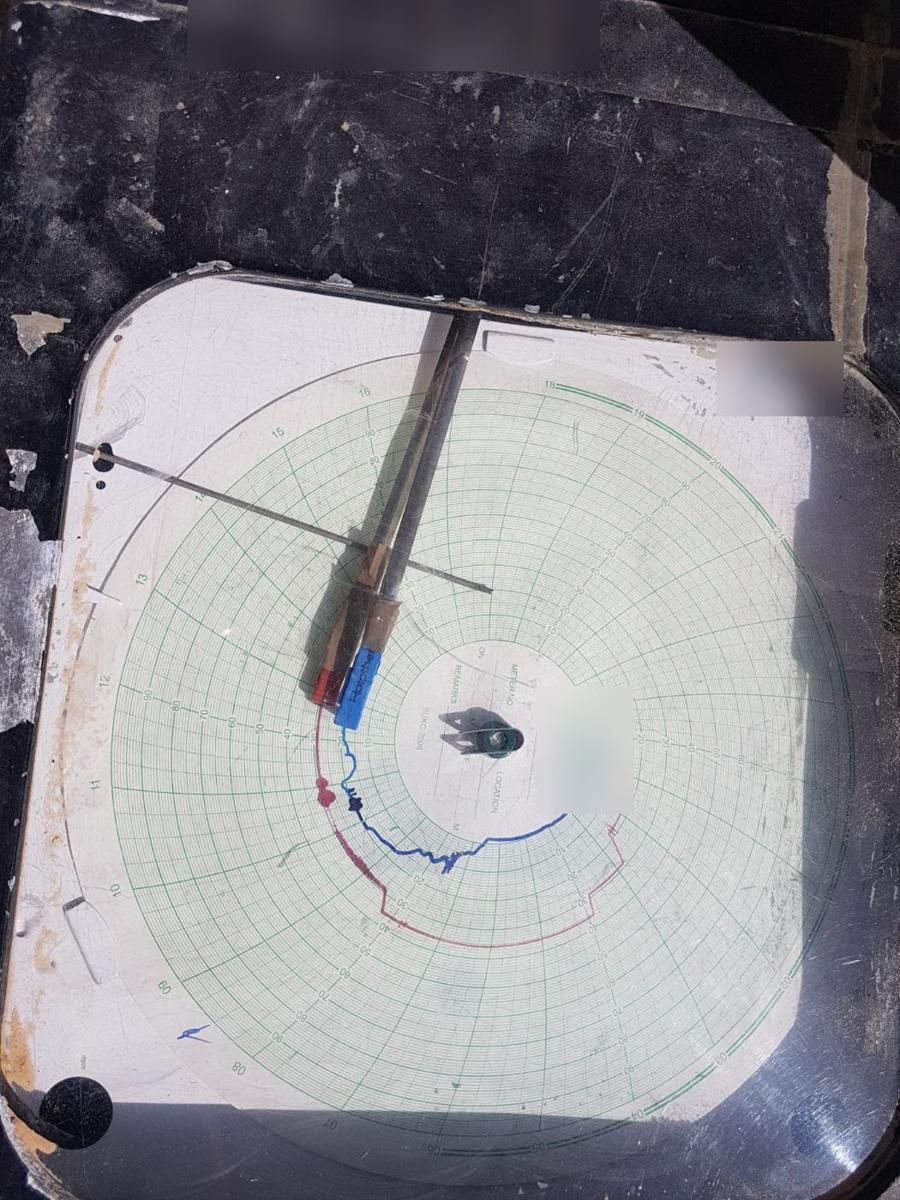 Disque d’enregistrement d’une épreuve hydraulique : pression (rouge) et température (bleu). L’appareil porte son étiquette d’étalonnage.
Le disque d’un enregistreur d’épreuve est la pièce maîtresse du dossier. On y vérifie la montée en pression, le palier, sa durée et l’absence de chute non expliquée. La durée de maintien dépend du code : au moins dix minutes pour une tuyauterie d’usine selon l’ASME B31.3, plusieurs heures pour une canalisation. Sur une épreuve en extérieur, la pression suit la température de l’eau : une variation qui accompagne la courbe de température s’explique, une chute à température constante doit être investiguée.
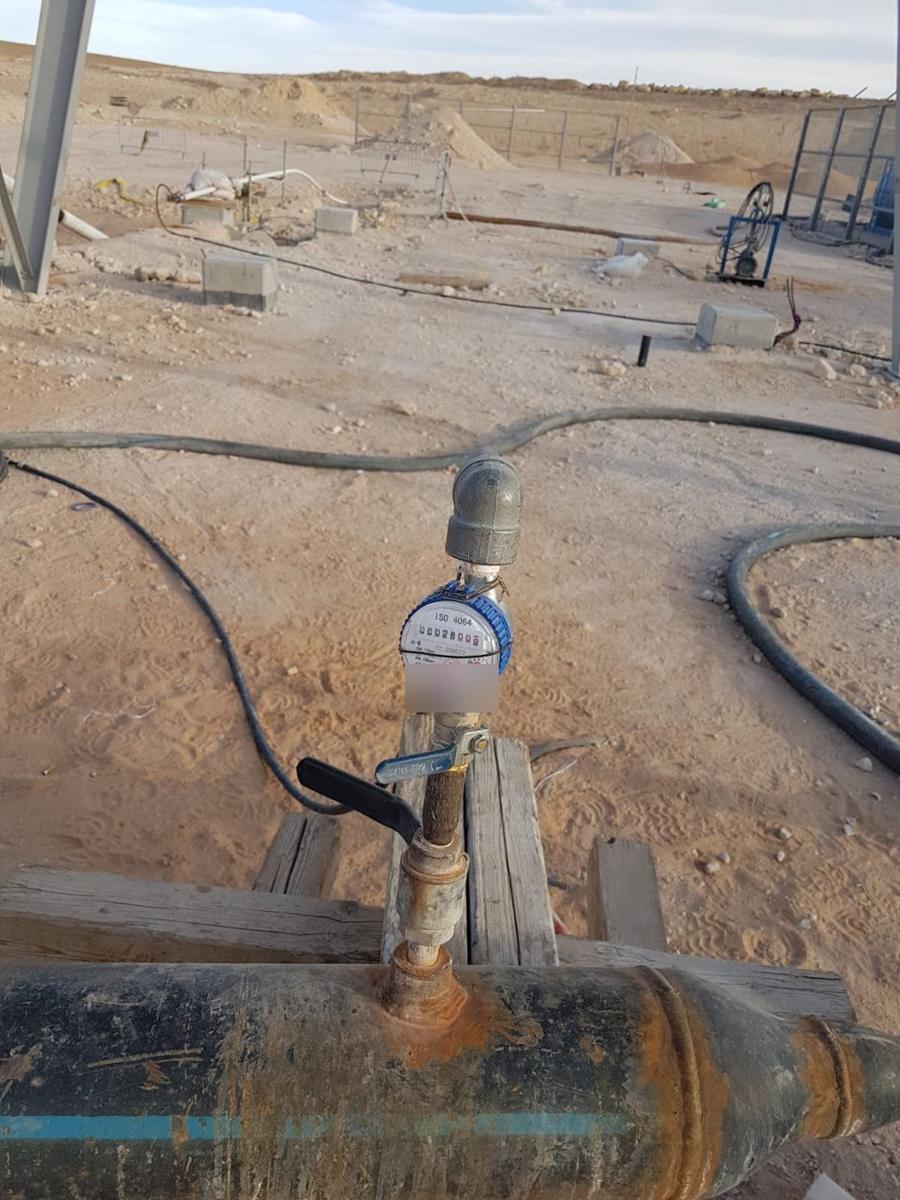 Compteur volumétrique sur la ligne de remplissage d’une épreuve hydraulique.
Le volume d’eau injecté est utile à double titre : il permet de vérifier la cohérence entre volume et pression (présence d’air), et il alimente le suivi environnemental du chantier, de l’origine de l’eau jusqu’à son rejet.
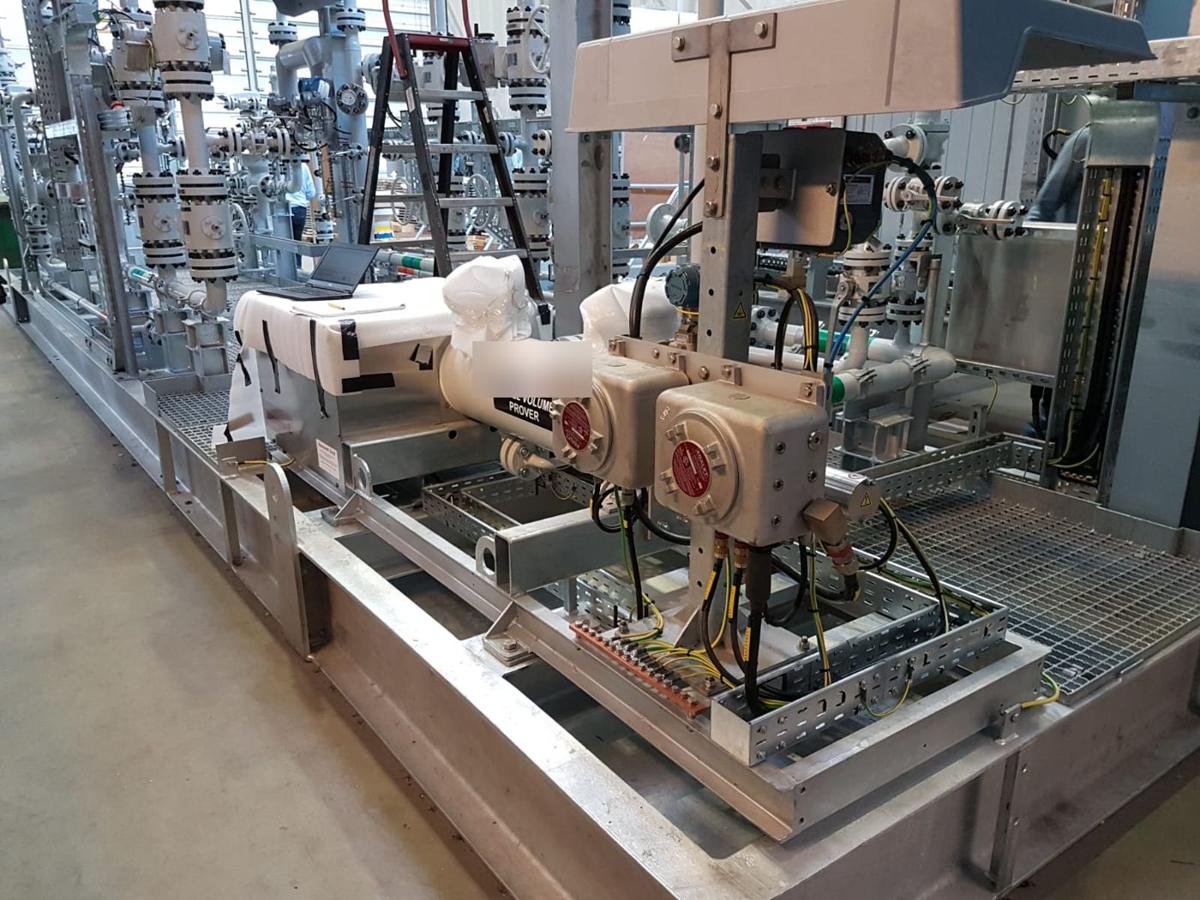 Skid de comptage équipé d’un étalon volumétrique compact (small volume prover), avec boîtes de jonction antidéflagrantes.
Sur un skid de comptage transactionnel, l’essai porte sur la chaîne complète : compteurs, transmetteurs de pression et de température, calculateur, étalon. Les méthodes d’étalonnage et les critères de répétabilité sont ceux du manuel API MPMS, chapitre 4 pour les étalons. Une erreur de configuration du calculateur coûte bien plus qu’un compteur défectueux, puisqu’elle s’applique à chaque mètre cube vendu.
Entre l’usine et le chantier : la conservation
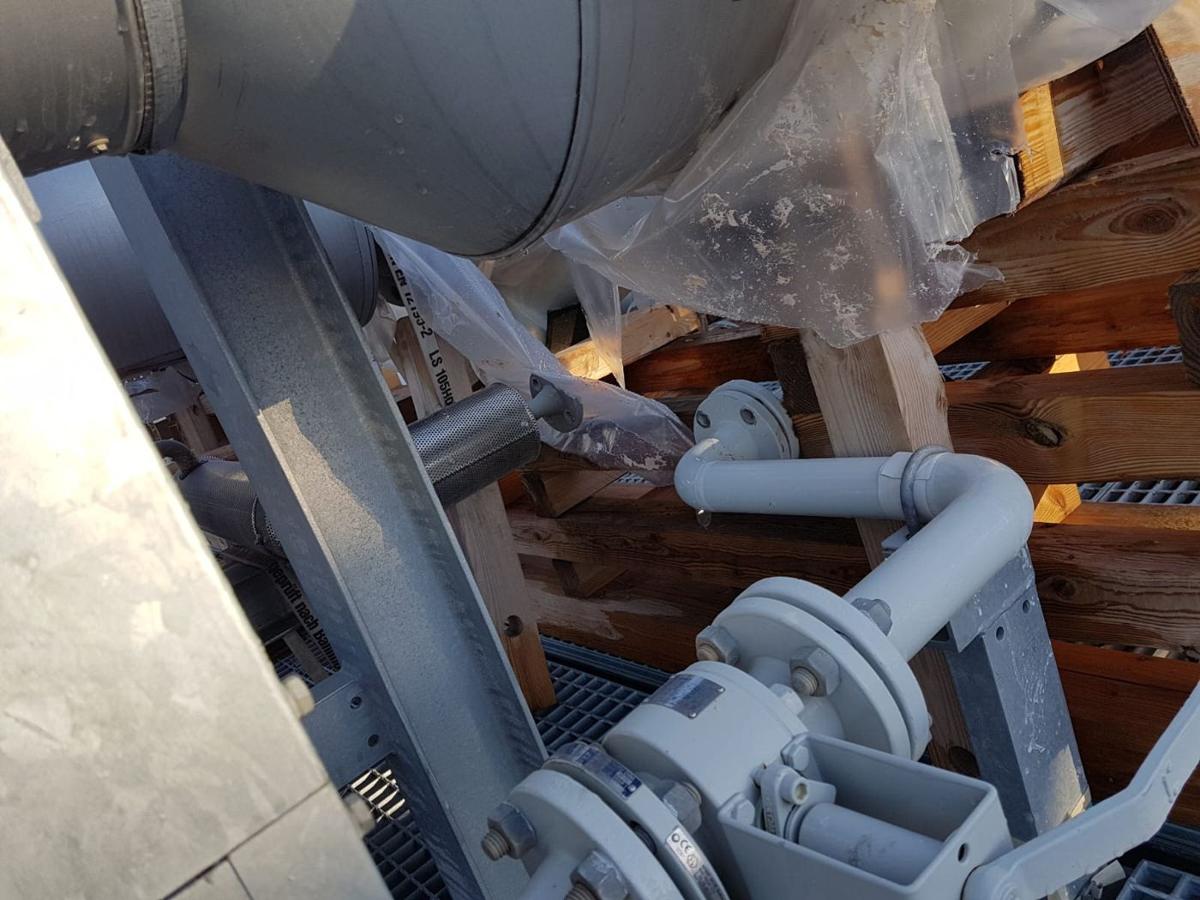 Équipement livré, stocké à l’extérieur dans une caisse ouverte, film plastique déchiré, eau stagnante.
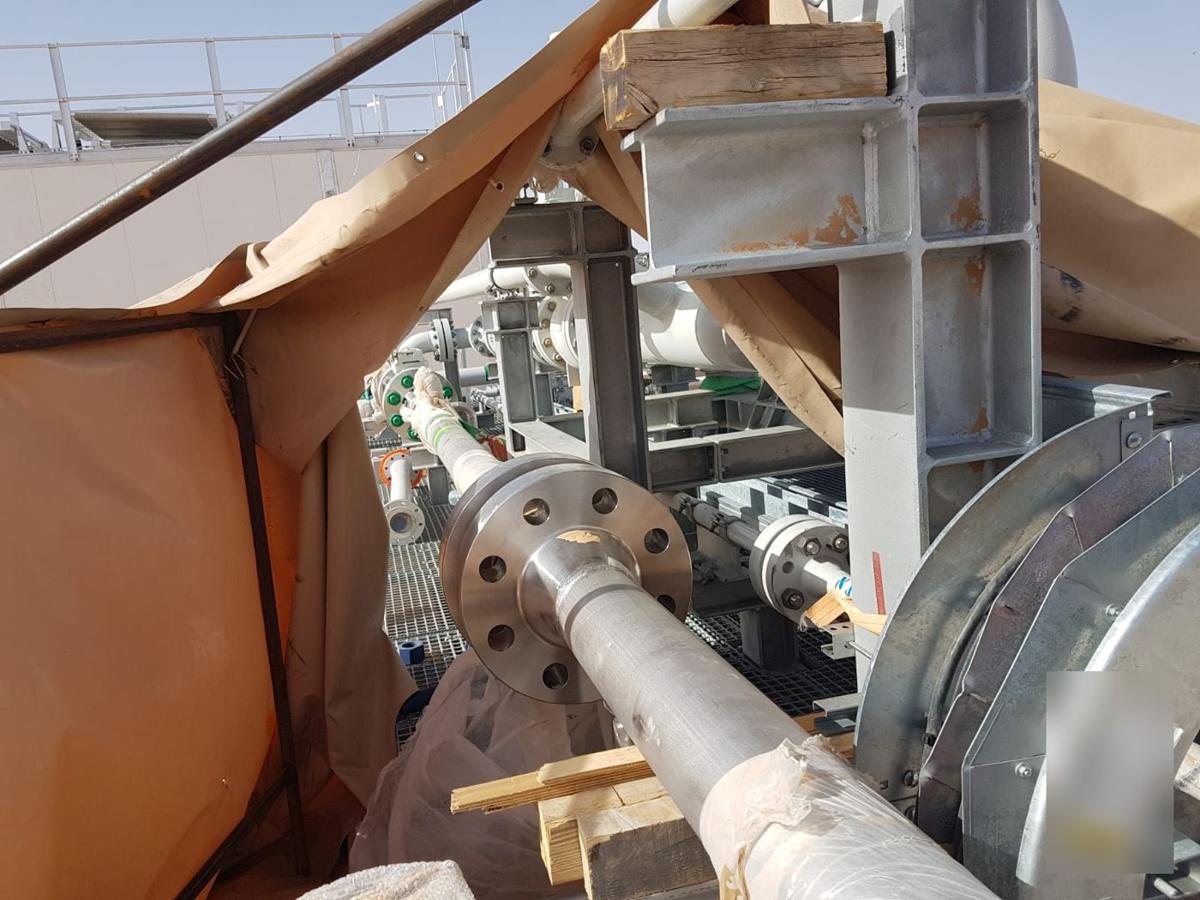 Manchette en inox protégée sur le chantier, faces de brides couvertes.
La conservation est une source fréquente de réserves. La procédure doit dire, par famille d’équipement, comment stocker (hors sol, à couvert, en local ventilé), comment protéger (faces de brides, extrémités de câbles, déshydratant, inhibiteur de corrosion) et à quelle fréquence inspecter. Un équipement laissé trois mois sous la pluie après son inspection en usine doit être contrôlé de nouveau avant montage.
Sur le chantier : ce qui se voit avant d’être recouvert
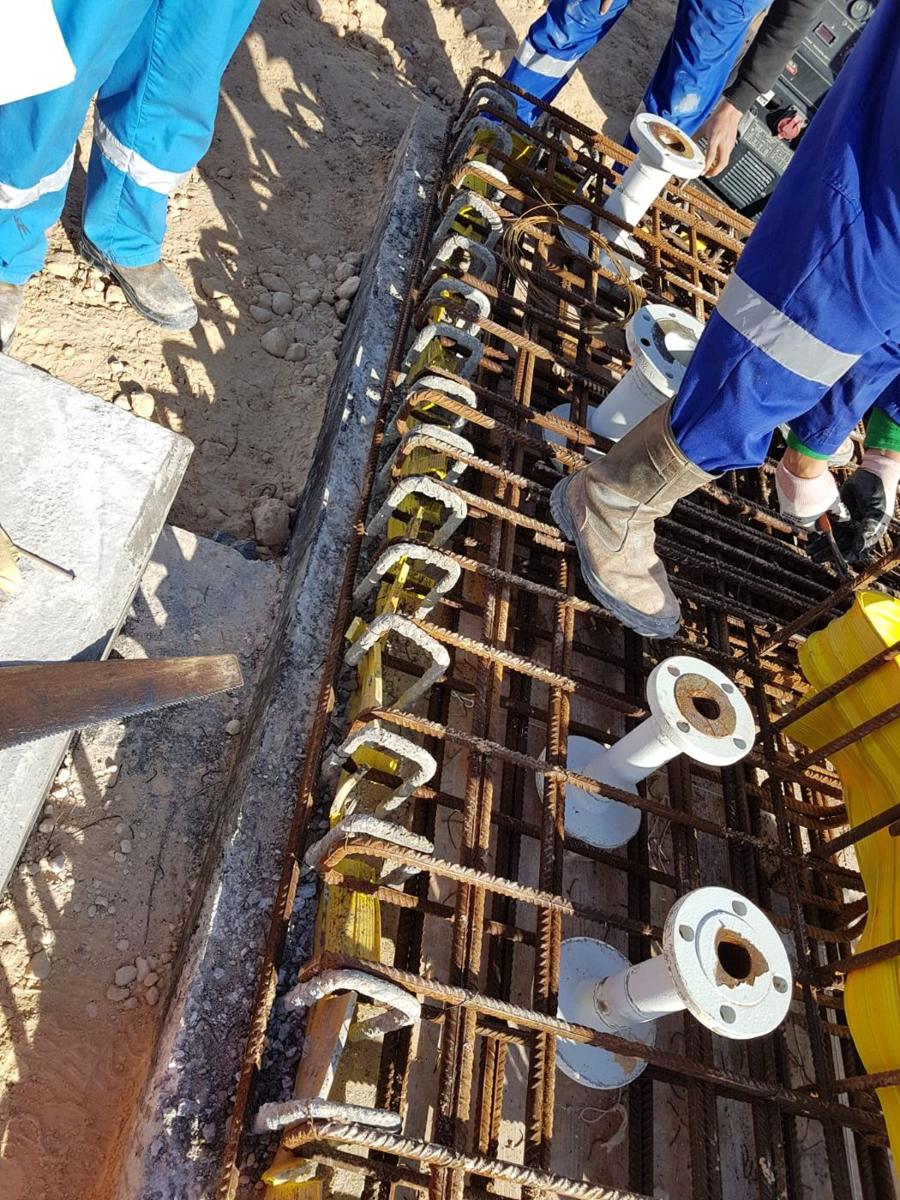 Ferraillage d’un massif avec fourreaux et inserts en place, avant bétonnage.
Avant un bétonnage, le point d’arrêt porte sur le ferraillage (diamètres, espacements, enrobage, cales) et sur tous les éléments noyés : fourreaux, platines, tiges d’ancrage, mises à la terre. Leur position se vérifie contre le plan, avec un gabarit pour les ancrages de machines. Après coulage, une erreur se corrige au carottage et à la résine.
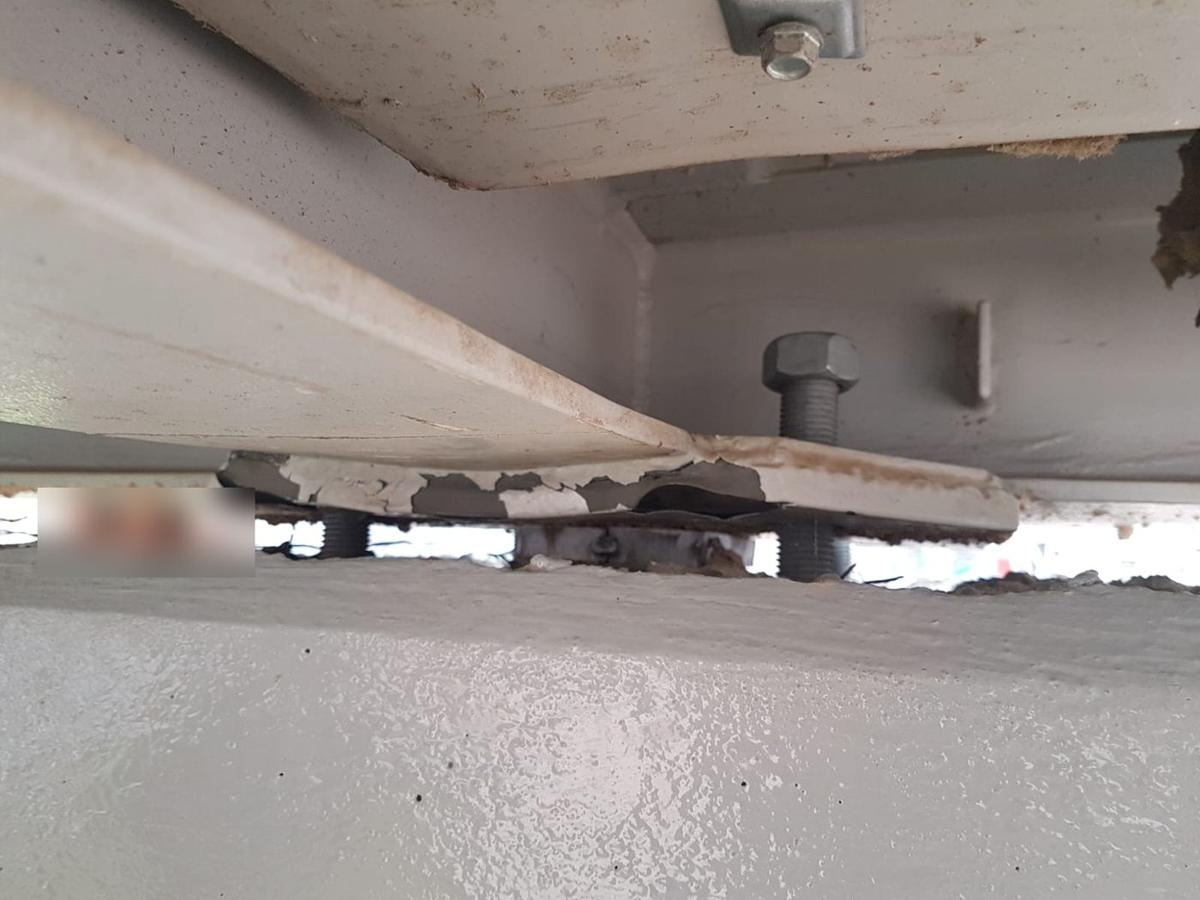 Dessous d’une platine sur massif : cales visibles, peinture écaillée, mortier de calage absent sur une partie de la surface d’appui.
Le calage et le scellement des platines se contrôlent avant et après coulage du mortier : surfaces nettoyées, cales conformes, mortier mis en œuvre selon la fiche du fabricant, appui continu. Les guides de référence pour les machines, comme l’API RP 686, insistent sur le même point : la charge doit passer par un appui continu sur le mortier, sans vide ni corps étranger.
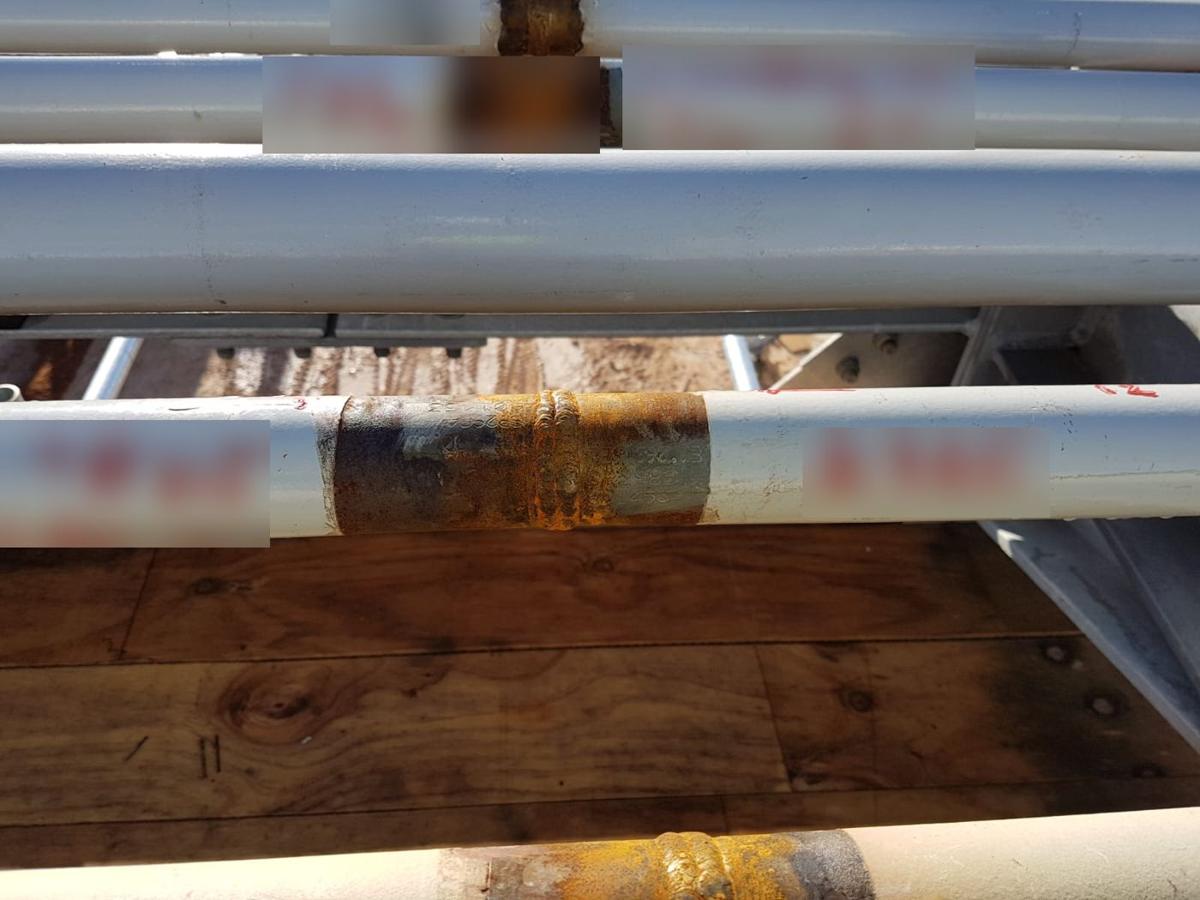 Joints soudés de chantier laissés sans protection : la corrosion s’est installée sur les zones mises à nu avant même la peinture.
Les soudures de chantier posent un problème de calendrier. Les zones laissées nues pour le soudage et le contrôle non destructif rouillent en quelques jours dans un climat chaud et humide ou salin. La réparation du revêtement exige alors une préparation de surface au degré prévu par la spécification, généralement Sa 2½ selon l’ISO 8501-1, un contrôle de la propreté et des sels, puis le système complet. La bonne pratique consiste à planifier la reprise de revêtement juste après la libération des soudures, et à ne pas laisser les zones nues s’accumuler.
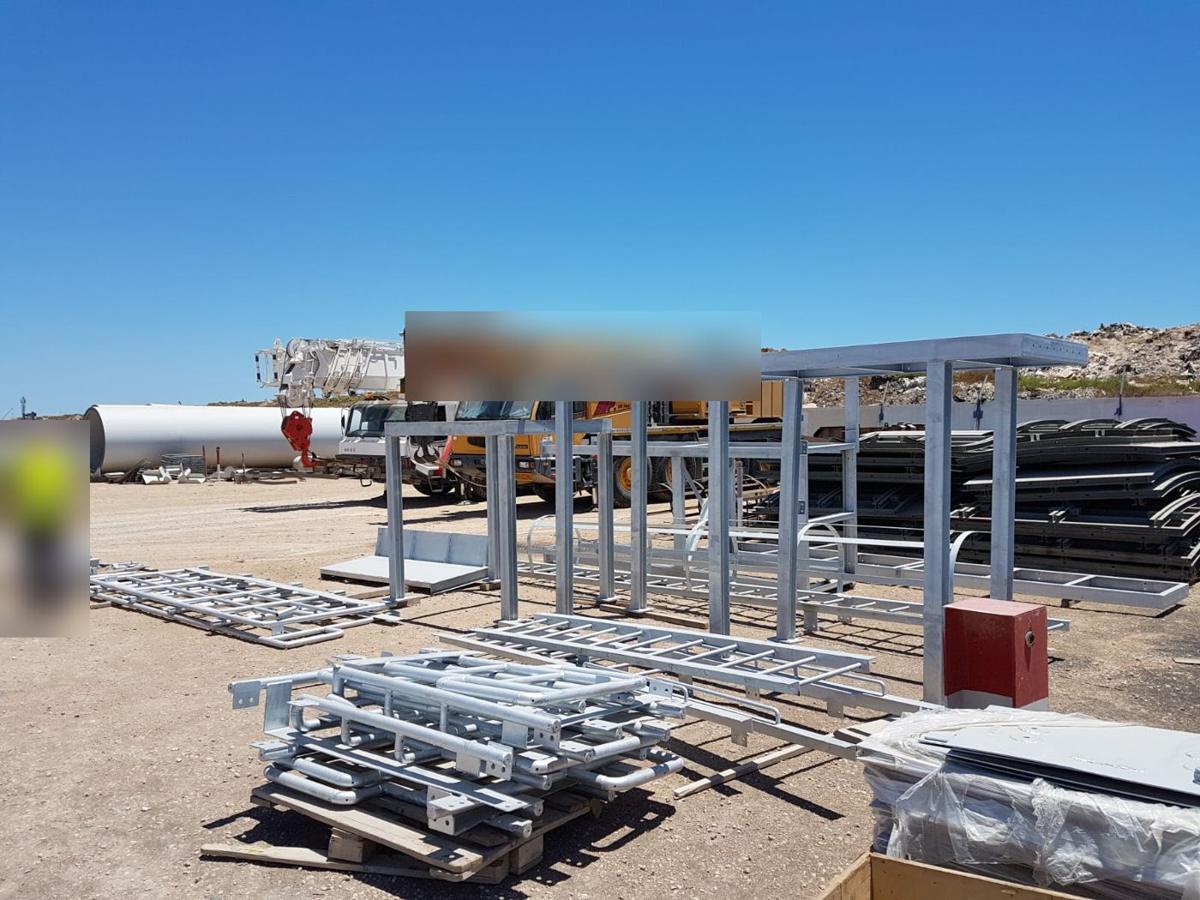 Réception sur site de charpentes, escaliers et échelles galvanisés.
À l’arrivée des charpentes galvanisées, on contrôle les quantités contre la liste de colisage, les déformations dues au transport et les dommages au revêtement. L’ISO 1461 limite les surfaces réparables : chaque zone au plus 10 cm², et l’ensemble au plus 0,5 % de la surface de la pièce. Au-delà, la pièce doit être regalvanisée, un cas que le contrat doit prévoir.
Ce que ces photos ont en commun
Toutes ces situations se détectent avec des moyens ordinaires, à condition que le projet en dispose :
- un plan d’inspection qui place les points d’arrêt aux moments où le défaut est encore visible et réparable ;
- un critère écrit pour chaque contrôle, avant le contrôle, et des instruments étalonnés pour le vérifier ;
- une personne présente qui sait ce qu’elle regarde et qui a l’autorité de dire « pas encore ».
La platine du début en est l’exemple : le point d’arrêt avant calage figurait dans le plan d’inspection, et quelqu’un était là pour regarder dessous. Ce travail se prépare dès la revue des spécifications et du plan d’inspection du fournisseur, et il détermine combien de réserves arriveront à la mise en service.
Références
- IEC 60502-1, Câbles d’énergie à isolant extrudé — Câbles de tension assignée 1 kV et 3 kV.
- IEC 60811-501 et IEC 60811-507, méthodes d’essai des matériaux non métalliques (propriétés mécaniques, allongement à chaud).
- ISO 20816-3:2022, Vibrations mécaniques — Mesurage et évaluation des vibrations de machines — Partie 3.
- ISO 19840, mesurage et critères d’acceptation de l’épaisseur des revêtements sur surfaces rugueuses ; ISO 12944-5, systèmes de peinture.
- ISO 8501-1, degrés de préparation des surfaces d’acier ; ISO 1461, revêtements de galvanisation à chaud.
- IEC 60079-14 (conception et installation) et IEC 60079-17 (inspection et entretien) des installations électriques en atmosphères explosives.
- Série IEC 60255, relais de mesure et dispositifs de protection.
- ASME B31.3, Process Piping, essais de pression.
- API MPMS, chapitre 4, Proving Systems ; API RP 686, installation des machines.
Les photos proviennent de missions réelles. Visages, plaques signalétiques, repères d’équipements et noms d’entreprises ont été masqués.
Reindaxia assure la réception en usine, l’inspection avant expédition et la supervision de chantier pour le compte des maîtres d’ouvrage et des entrepreneurs, avec des plans d’inspection construits sur les spécifications du projet. Demander une inspection.